
Современные химические, фармацевтические и ботанические процессы производства требуют более сложных методов, чем простое смешивание или нагревание. Производители должны достигать точных условий реакции, стабильного качества продукции и надежной эффективности производства, одновременно уменьшая риски загрязнения и потребление энергии.
Во многих промышленных процессах традиционные атмосферные реакционные сосуды сталкиваются с ограничениями при работе с чувствительными к температуре материалами, летучими растворителями или реакциями, требующими контролируемых условий давления. Проблемы, такие как окисление, потеря растворителя, неравномерное смешивание и нестабильные температуры реакции, могут напрямую влиять на качество конечного продукта и расходы на производство.
Именно поэтому все больше производителей внедряют это. промышленный вакуумный реактор как критическое решение для передовых процессов смешивания, нагрева и химических реакций.
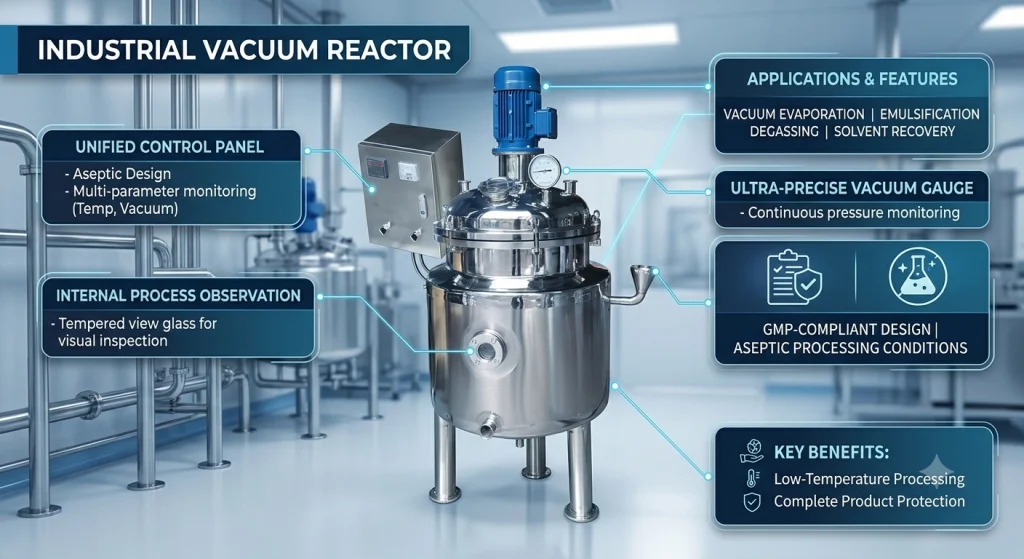
An промышленный вакуумный реактор объединяет вакуционные технологии, контролируемое нагревание и точечное перемешивание в замкнутой системе обработки. Работая под пониженным давлением, реактор позволяет производителям более точно контролировать условия реакции, одновременно улучшая теплопередачу, уменьшая потери от испарения растворителей и защищая чувствительные ингредиенты.
Эти преимущества делают вакуумные реакторы широко используемыми в:
Для компаний, модернизирующих производственные мощности, выбор правильной вакуумной реакционной системы — это не только вопрос оборудования, но и важный фактор, влияющий на стабильность продукта, операционную эффективность и долгосрочную конкурентоспособность.
An промышленный вакуумный реактор — это герметичный сосуд для обработки, предназначенный для смешивания, нагрева, охлаждения, испарения и проведения химических реакций в условиях вакуума.
В отличие от традиционных открытых или атмосферных реакционных резервуаров, вакуумные реакторы создают внутри сосуда контролируемую среду с низким давлением. Это позволяет производителям регулировать такие параметры реакции, как:
Типичная промышленная вакуумная реакторная система включает:
Эти компоненты работают вместе, чтобы обеспечить стабильные и воспроизводимые условия обработки.
Например, при обработке материалов, содержащих летучие растворители, вакуумные условия помогают снизить температуру кипения жидкой фазы. Это позволяет осуществлять процессы испарения или реакции при более низких температурах, минимизируя термическое повреждение и улучшая стабильность продукта.
Технология вакуума предоставляет несколько преимуществ по сравнению с традиционной атмосферной обработкой.
Многие фармацевтические ингредиенты, растительные соединения и специализированные химические вещества чувствительны к чрезмерному воздействию тепла.
Высокие температуры могут вызвать:
Путем снижения внутреннего давления, an промышленный вакуумный реактор позволяет работать при более низких температурах при сохранении эффективной реакции.
Это особенно важно для фармацевтических применений, где сохранение целостности активного соединения является приоритетом.
Многие химические и фармацевтические процессы связаны с использованием растворителей, которые необходимо тщательно контролировать.
При вакуумных условиях испарение растворителя становится проще в управлении. В сочетании с системами конденсации производители могут восстанавливать ценные растворители и уменьшать отходы материалов.
Этот закрытый подход обработки улучшает:
Для линий производства на основе растворителей, правильно спроектированная вакуумная система реактора обеспечивает лучший контроль по сравнению с традиционным атмосферным реакционным оборудованием.
Качество реакции сильно зависит от равномерного распределения материала.
Современный реактор требует оптимизированного дизайна смесительного устройства на основе:
Различные приложения могут требовать разные конфигурации мешалок, в том числе:
Для производителей, сравнивающих различное оборудование для обработки, важно понять разницу между промышленным вакуумным реактором и стандартным химическая смесьственная емкость Это важно, потому что две системы обслуживают разные производственные требования.
Химическая баковая емкость для смешивания в основном предназначена для смешивания и гомогенизации, в то время как вакуумный реактор сочетает смешивание с контролируемыми условиями реакции, нагревом, охлаждением и управлением давлением.
Спрос на промышленные вакуумные реакторы продолжает увеличиваться по мере того, как производители переходят к более качественным и более автоматизированным системам производства.
Производители лекарственных средств используют вакуумные реакторы для:
Настроенный по индивидуальному заказу фармацевтический вакуумный реактор обеспечивает точный контроль за условиями реакции при соблюдении строгих требований к гигиене и качеству.
Химические производители используют вакуумные реакторы для:
Способность контролировать давление и температуру помогает повышать эффективность реакции и стабильность продукта.
В ботанической промышленности вакуумные реакторы поддерживают процессы, требующие мягкого нагрева и контролируемого испарения.
Применения включают:
Когда они интегрируются с полноценными системами экстракции и концентрирования, вакуумные реакторы помогают производителям достигать более стабильных результатов производства.
Поскольку отрасли продолжают требовать более высокой эффективности, более чистой обработки и лучшей автоматизации, лучший результат достигается с помощью современных технологий и инновационных решений. промышленный вакуумный реактор Стало важной технологией для современных производственных предприятий. В следующих разделах будет объяснено, как работают эти системы, включая управление вакуумом, отопительный дизайн, технологию смешивания и особенности выбора для конкретных применений.
Понимание того, как… промышленный вакуумный реактор Работа является важным фактором для производителей при выборе оборудования для химического синтеза, фармацевтической обработки и производства передовых материалов. В отличие от стандартных атмосферных сосудов, вакуумные реакторы объединяют множество функций процесса — включая смешивание, нагрев, охлаждение, контроль давления и управление растворителями — в рамках одной замкнутой системы.
Работа вакуумного реактора зависит от слаженной работы трех основных технологий:
Хорошо спроектированная система обеспечивает стабильные условия реакции, повышает однородность продукта и снижает производственные риски при крупномасштабном производстве.
Основное отличие между обычным реакционным сосудом и an промышленный вакуумный реактор — это способность работать при пониженном давлении.
Вакуумная система удаляет воздух и пар из камеры реактора, создавая среду с низким давлением для обработки. Это меняет физические свойства материалов внутри сосуда и обеспечивает несколько преимуществ в процессе обработки.
При атмосферном давлении многие растворители требуют высоких температур для испарения. Чрезмерное воздействие тепла может повредить чувствительные к температуре соединения или вызвать нежелательные реакции.
Путем снижения внутреннего давления реактор уменьшает точку кипения растворителя. Это позволяет производителям достигать испарения и концентрации при более низких температурах.
Преимущества включают:
Для фармацевтической и ботанической промышленности эта низкотемпературная обработка особенно ценна при обработке активных веществ, требующих бережного обращения.
Продвинутый вакуумная система реактора обычно работает вместе с конденсаторной установкой для улавливания испаренного растворителя.
Во время эксплуатации:
Этот замкнутый цикл улучшает:
Для отраслей, использующих этанол, органические растворители или летучие ингредиенты, обработка под вакуумом обеспечивает значительные преимущества по сравнению с открытыми атмосферными системами.
Контроль температуры прямо влияет на скорость реакции, качество материала и характеристики конечного продукта.
An промышленный вакуумный реактор обычно использует нагревательную и охлаждающую конструкцию с кожухом для обеспечения равномерной передачи тепла.
Распространённые методы отопления включают:
Куртка окружает корпус реактора, позволяя тепло равномерно передаваться по всей области обработки.
По сравнению с методами прямого нагрева, системы с кожухом обеспечивают:
Это особенно важно для фармацевтических и химических применений, в которых температура реакции должна находиться в узком диапазоне.
Например, во время фармацевтического синтеза даже небольшие колебания температуры могут влиять на эффективность реакции или чистоту продукта. Точно контролируемая система нагрева помогает производителям поддерживать стабильность качества партии.
Некоторые химические реакции выделяют тепло во время обработки.
В этих случаях возможность охлаждения имеет одинаковое значение.
Вакуумный реактор может использовать:
быстро удалять избыточное тепло и поддерживать безопасные условия эксплуатации.
Это сочетание возможностей нагрева и охлаждения делает вакуумные реакторы подходящими для сложных многоступенчатых реакций.
Система смешивания является еще одним важным компонентом, влияющим на работу реактора.
Различные материалы требуют различных конструкций мешалок в зависимости от:
Распространённые растворы для агитации включают:
Подходит для:
Якровые миксеры обеспечивают мощную очистку стенок, снижая накопление материала на поверхности емкости.
Подходит для:
Эти конструкции обеспечивают стабильную циркуляцию по всему Troy.
Подходит для:
Системы с высоким сечением создают более сильные механические силы для повышения эффективности смешивания.
Для приложений, требующих как смешивания, так и контролируемых условий реакции, производители часто сравнивают инженерные решения. промышленный вакуумный реактор с традиционным химическая смесьственная емкость.
Химическая емкость для смешивания в основном предназначена для смешивания и однороднения жидкостей, в то время как вакуумный реактор обладает дополнительными возможностями, включая:
Выбор правильной системы зависит от того, требует ли производственный процесс только смешивания или полноценной реакционной среды.
Современный промышленные вакуумные реакторы все больше используют системы автоматизации на базе ПЛК для повышения точности производства.
Полная система управления может контролировать и настраивать:
Автоматизация снижает количество ошибок при человеческом управлении и повышает однородность между партиями.
Для производства фармацевтических и химических веществ высокой стоимости автоматизированное управление также поддерживает:
Продвинутые системы могут включать сенсорные интерфейсы, автоматические клапаны, датчики давления и функции записи данных.
Выбор материала — еще один важный фактор при выборе промышленных реакторов.
Для фармацевтических, пищевых и ботанических применений реакторы обычно изготавливаются с использованием:
Основные особенности санитарного проектирования включают:
Эти функции помогают снизить риски загрязнения и упростить процедуры очистки.
Для компаний, производящих фармацевтические промежуточные продукты, натуральные экстракты или специальные химические вещества, правильно спроектированный фармацевтический вакуумный реактор обеспечивает как надежность процесса, так и поддержку соответствия требованиям.
Современный промышленный вакуумный реактор поэтому он не является просто смешивающим сосудом с вакуумной возможностью. Это интегрированная система обработки, сочетающая управление давлением, тепловое управление, технологию перемешивания и автоматизацию для достижения точных промышленных реакций.
Спрос на более точные и эффективные производственные процессы повысился. промышленный вакуумный реактор необходимое решение для различных отраслей промышленности. От фармацевтического синтеза до химической обработки и растительного извлечения производители используют технологию вакуумных реакторов для достижения лучшего контроля над температурой, давлением, смешиванием и качеством материалов.
В отличие от обычных реакционных сосудов, an промышленный вакуумный реактор обеспечивает закрытую среду для обработки, где производители могут более точно контролировать чувствительные реакции. Это особенно подходит для отраслей, требующих высокой однородности продукции, снижения риска загрязнения и повышения эффективности процессов.
Следующие приложения показывают, почему технология вакуумных реакторов становится все более важной в современном промышленном производстве.
Фармацевтическая промышленность является одной из самых требовательных областей для систем вакуумных реакторов. Ингредиенты лекарственных средств и фармацевтические промежуточные продукты часто требуют чрезвычайно точных условий реакции для сохранения чистоты, стабильности и единообразия производства.
Настроенный по индивидуальному заказу фармацевтический вакуумный реактор часто используется для:
Многие фармацевтические реакции включают летучие растворители или термочувствительные материалы. Традиционная обработка при атмосферных условиях может вызвать:
Работая в условиях вакуума, производители могут снизить температуры обработки и создать более контролируемую реакционную среду.
Для фармацевтического производства по технологии GMP проектирование реактора также имеет решающее значение. Оборудование обычно требует:
Эти функции помогают производителям фармацевтической продукции поддерживать строгие стандарты качества и одновременно повышать надежность производства.
Производители химической продукции используют вакуумные реакторы для широкого круга синтезуальных и обрабатывающих операций.
Типичные случаи использования включают:
Многие химические процессы требуют контролируемых условий, при которых давление и температура должны оставаться стабильными на протяжении всего цикла реакции.
An промышленный вакуумный реактор предоставляет преимущества, такие как:
Например, во время химических реакций с использованием растворителей вакуумные условия помогают удалять нежелательные пары, одновременно поддерживая нужную температуру реакции.
По сравнению со стандартным химическая смесьственная емкость, вакуумный реактор предлагает дополнительные функции помимо простого смешивания.
Смешивающий химический бак предназначен в первую очередь для:
в то время как вакуумный реактор интегрирует:
Производители должны выбирать оборудование в соответствии с тем, требует ли их процесс только смешивания или полноценной химической реакции.
Индустрия природных экстрактов всё чаще использует технологию вакуумных реакторов для повышения эффективности обработки и сохранения ценных ботанических соединений.
Применения включают:
Многие ботанические материалы содержат чувствительные к температуре компоненты, такие как:
Высокотемпературная обработка может снизить их эффективность.
Используя (en: By using an) промышленный вакуумный реакторПроизводители могут выполнять контролируемое нагревание и смешивание при более низких температурах, что помогает сохранять качество продукта.
Когда интегрировано с полным оборудование для травяного экстрагирования, вакуумные реакторы могут поддерживать полный производственный цикл:
raw materials
↓
Извлечение
↓
Фильтрация
↓
Вакуумная реакция/концентрация
↓
Очистка
↓
Финальное производство экстракта
Эта интеграция повышает автоматизацию, снижает ручное вмешательство и повышает согласованность производства.
Для производителей, создающих травяные лекарства, нутрицевтические ингредиенты или растительные соединения, вакуумные реакторные системы предоставляют универсальное решение для масштабирования от пилотного производства до промышленного производства.
Производители косметики используют вакуумные реакторы для производства эмульсий, кремов, лосьонов и средств по уходу за кожей высокого качества.
Типичные применения включают:
Косметические формулы часто требуют:
Работа вакуумом помогает удалить захваченный воздух в процессе смешивания, улучшая внешний вид и стабильность продукта.
Вакуумная реакционная система может объединять:
в единое процессорное устройство.
Это сокращает количество этапов производства и повышает общую эффективность изготовления.
Многие промышленные реакции требуют использования органических растворителей, которые требуют осторожного обращения.
Вакуумная система реактора помогает производителям контролировать испарение растворителей при сохранении более безопасных условий обработки.
Общие применения включают:
Комбинация вакуумных технологий и систем конденсации позволяет производителям утилизировать ценные растворители вместо их выброса в отходы.
Преимущества включают:
Для компаний, использующих дорогие растворители, внедрение технологии вакуумной обработки может существенно повысить экономическую эффективность производства.
Перед началом полного коммерческого производства многие производители проводят пилотные испытания, чтобы подтвердить эффективность реакции.
An промышленный вакуумный реактор поддерживает расширение от лабораторной разработки до промышленного производства.
Общие требования к емкости включают:
Во время масштабирования производители должны поддерживать последовательность:
Хорошо спроектированная вакуумная реакторная система позволяет компаниям оптимизировать параметры перед расширением производственных мощностей.
Это снижает риски разработки и помогает производителям быстрее вывести продукт на рынок.
Во всех фармацевтических, химических, ботанических и косметических отраслях производители переходят к более контролируемым и автоматизированным методам производства.
Преимущества윤 промышленный вакуумный реактор include:
По мере ужесточения требований к производству технология вакуумных реакторов предоставляет производителям контроль процесса, необходимый для повышения качества, эффективности и долгосрочной конкурентоспособности.
Выбор правильного промышленный вакуумный реактор требует больше, чем просто сравнение объема сосуда или стоимости оборудования. Правильно спроектированный реактор должен соответствовать конкретным требованиям ваших материалов, производственного процесса и стандартов качества.
Различные отрасли имеют свои особенности в обработке. Производители фармацевтической продукции могут уделять приоритетное внимание контролю загрязнений и точному управлению температурой, в то время как химические производители могут сосредоточиться на работе с растворителями, эффективности реакций и автоматизации.
Перед покупкой вакуумной реакторной системы производители должны оценить несколько ключевых факторов.
Материал реактора напрямую влияет на безопасность продукции, стойкость к коррозии и срок службы оборудования.
Общие варианты материалов включают:
Для отраслей, которым нужны строгие стандарты гигиены, an промышленный вакуумный реактор должно включать:
Эти особенности помогают снизить риски загрязнения и упростить обслуживание.
Разные реакции требуют различных методов контроля температуры.
Производители должны учитывать:
Общие решения для отопления включают:
Для реакций, включающих материалы, чувствительные к нагреву, необходимо точное управление температурой, чтобы предотвратить разрушение и сохранить однородность продукта.
Агитатор является одним из важнейших компонентов вакуумного реактора.
Правильный дизайн смеси зависит от:
Возможные конфигурации агитации включают:
Выбор правильной системы встряхивания обеспечивает однородное смешивание и повышает эффективность реакции.
Для производителей, которым требуется только смешивание, а не контроль химической реакции, стандарт химическая смесьственная емкость может быть достаточно. Однако процессы, связанные с контролем давления, испарением растворителя или химическими реакциями, обычно требуют полного вакуумного реактора.
Современные производственные предприятия все чаще требуют автоматизированных систем управления.
Настроенный по индивидуальному заказу вакуумная система реактора может включать:
Автоматизация улучшает:
Для производителей фармацевтических и специализированных химических веществ автоматизированные системы также поддерживают требования GMP к производству.
PCM предоставляет индивидуальные настройки промышленный вакуумный реактор решения для фармацевтической, химической, травяной, косметической и пищевой промышленности.
Вместо предложения стандартного проекта реактора инженеры PCM проектируют каждую систему в соответствии с:
Типичные конфигурации включают:
Объединяя инженерный опыт с гибкими возможностями производства, PCM помогает клиентам создавать надежные реакционные системы — от пилотного производства до промышленного масштабирования.
Для фармацевтических applications, персонализированный фармацевтический вакуумный реактор системы обеспечивают точный контроль температуры, давления и условий смешивания, одновременно поддерживая требования к производству с высокой чистотой.
A: An промышленный вакуумный реактор используется для смешивания, нагревания, охлаждения, испарения и химических реакций при управляемых условиях вакуума. Он широко применяется в производстве фармацевтических, химических, травяных, косметических и специальных материалов.
A: Химическая емкость для смешивания в основном выполняет функции смешивания и гомогенизации, в то время как промышленный вакуумный реактор обеспечивает дополнительные функции, такие как вакуумная обработка, контроль реакции, управление температурой и обработка растворителей.
A: A фармацевтический вакуумный реактор позволяет производителям обрабатывать чувствительные материалы при контролируемых условиях температуры и давления. Это помогает защищать активные ингредиенты, повышать качество реакции и соответствовать требованиям GMP производства.
Хорошо спроектированный промышленный вакуумный реактор может значительно повысить эффективность производства, стабильность продукции и надежность процесса. От фармацевтического синтеза до химической обработки и ботанических применений, технология вакуумных реакторов обеспечивает производителям лучший контроль над сложными условиями производства.
PCM предлагает индивидуальные реакционные системы, разработанные для различных промышленных требований, включая вакуумную обработку, управление нагревом, точное смешивание и санитарное производство.
Свяжитесь с PCM сегодня, чтобы обсудить ваши требования к заявке и разработать вакуумный реактор, оптимизированный для ваших производственных целей.


Вичат
WhatsApp: +8615736768129
Электронная почта: [email protected]
Адрес: Цзэнчжоу, провинция Хэнань, Китай
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Low-Температура Liquid Извлечение & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Концентратор вакуумного скребка низкой температуры SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Извлечение Unit
Hot Reflux Vacuum Liquid Извлечение & Concentration Unit
Одноэффектный внешний циркуляционный вакуум-концентратор
Серия SJN Вакуумный испаритель с внешней циркуляцией и двойным эффектом
Химический реактор из нержавеющей стали вакуумного нагрева при высоких температурах
304SS вакуумный промежуточный осаждающий бак для спирта
304SS двухслойочный паровой кухонный горшок
Электрическая отопительная кастрюля с жаропрочной обшивкой
Высокопроизводительный газовый нагревающийся котёл с жаропрочной емкостью
Мы свяжемся с вами в течение одного рабочего дня. Пожалуйста, проверяйте вашу электронную почту.
Автоматическая вакуумная машина для обработки и фильтрации меда
Установка для вакуумной экстракции жидкостей низкотемпературным методом и концентрирования
WhatsApp: +8615736768129
Электронная почта: [email protected]
Address: Цзэнчжоу, провинция Хэнань, Китай


АВТОРСКОЕПРАВО© 2026 Ценчжоу Панчжи Машинери Экипмент Ко., Лтд. | Политика конфиденциальности

Наша команда ответит в течение 24 часов.
Спасибо! Мы свяжемся с вами в течение 24 часов.
Проверьте свой почтовый ящик (и папку спам) на наличие нашего ответа.