
Los procesos de fabricación químicos, farmacéuticos y botánicos modernos requieren más que simplemente mezclar o calentar. Los fabricantes deben lograr condiciones de reacción precisas, una calidad de producto consistente y una capacidad de producción confiable, mientras reducen los riesgos de contaminación y el consumo de energía.
En muchos procesos industriales, los vasos de reacción atmosféricos tradicionales enfrentan limitaciones al manejar materiales sensibles a la temperatura, solventes volátiles o reacciones que requieren entornos de presión controlada. Problemas como la oxidación, la pérdida de solvente, la mezcla desigual y las temperaturas de reacción inestables pueden afectar directamente la calidad del producto final y los costos de producción.
Por esto, más fabricantes están adoptando el reactor de vacío industrial como una solución de procesamiento crítico para aplicaciones avanzadas de mezcla, calefacción y reacciones químicas.
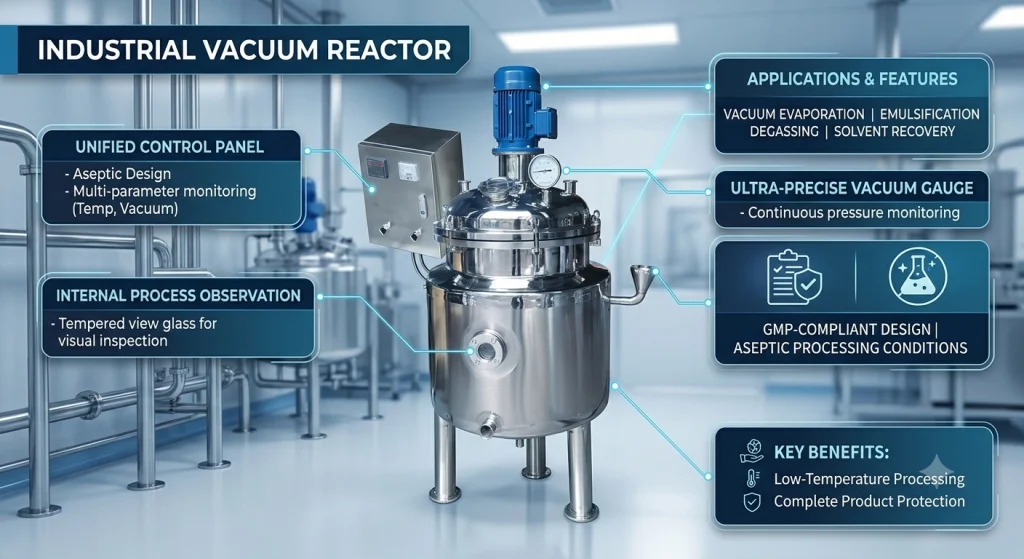
An reactor de vacío industrial Combina tecnología de vacío, calentamiento controlado y agitación de precisión en un sistema de procesamiento cerrado. Al operar bajo presión reducida, el reactor permite a los fabricantes controlar las condiciones de la reacción con mayor precisión, mejorar la transferencia de calor, reducir las pérdidas por evaporación de solventes y proteger ingredientes sensibles.
Estas ventajas hacen que los reactores de vacío se utilicen ampliamente en:
Para las empresas que actualizan sus instalaciones de producción, seleccionar el sistema de reacción al vacío adecuado no solo es una decisión de equipo, sino también un factor clave que afecta la consistencia del producto, la eficiencia operativa y la competitividad a largo plazo.
An reactor de vacío industrial es un recipiente sellado diseñado para realizar mezclas, calentamiento, enfriamiento, evaporación y reacciones químicas bajo condiciones de vacío.
A diferencia de los tanques de reacción convencionales abiertos o atmosféricos, los reactores de vacío crean un ambiente de baja presión controlado dentro del recipiente. Esto permite a los fabricantes ajustar parámetros de reacción como:
Un sistema típico de reactor de vacío industrial incluye:
Estos componentes trabajan juntos para proporcionar condiciones de procesamiento estables y repetibles.
Por ejemplo, cuando se procesan materiales que contienen solventes volátiles, las condiciones de vacío ayudan a reducir el punto de ebullición de la fase líquida. Esto permite que los procesos de evaporación o reacción ocurran a temperaturas más bajas, minimizando el daño térmico y mejorando la estabilidad del producto.
La tecnología de vacío proporciona varias ventajas en comparación con los procesos atmosféricos convencionales.
Muchos ingredientes farmacéuticos, compuestos botánicos y productos químicos especializados son sensibles al calor excesivo.
Las altas temperaturas pueden causar:
Al reducir la presión interna, una reactor de vacío industrial Permite una operación a temperaturas más bajas mientras mantiene un rendimiento efectivo de la reacción.
Esto es especialmente importante para aplicaciones farmacéuticas donde mantener la integridad del compuesto activo es una prioridad.
Muchos procesos químicos y farmacéuticos involucran disolventes que deben ser controlados cuidadosamente.
Bajo condiciones de vacío, la evaporación del disolvente se vuelve más fácil de controlar. Combinado con sistemas de condensación, los fabricantes pueden recuperar disolventes valiosos y reducir el desperdicio de material.
Este enfoque de procesamiento cerrado mejora:
Para líneas de producción basadas en solventes, una adecuada diseño sistema de reactor de vacío ofrece un mejor control en comparación con el equipo tradicional de reacción atmosférica.
La calidad de la reacción depende en gran medida de la distribución uniforme del material.
Un reactor avanzado requiere un diseño de agitación optimizado basado en:
Diferentes aplicaciones pueden requerir diferentes configuraciones de agitadores, incluyendo:
Para los fabricantes que comparan diferentes equipos de procesamiento, entender la diferencia entre un reactor de vacío industrial y uno estándar tanque de mezcla química es esencial porque los dos sistemas sirven a diferentes requisitos de producción.
Un tanque de mezcla química se centra principalmente en la mezcla y homogeneización, mientras que un reactor de vacío combina la mezcla con condiciones de reacción controladas, calefacción, enfriamiento y gestión de la presión.
La demanda de reactores de vacío industriales continúa aumentando a medida que los fabricantes avanzan hacia sistemas de producción de mayor calidad y más automatizados.
Los fabricantes de productos farmacéuticos utilizan reactores de vacío para:
Personalizado reactor de vacío farmacéutico ofrece un control preciso sobre las condiciones de reacción, al tiempo que respalda estrictas normas de higiene y calidad.
Los fabricantes de productos químicos confían en reactores de vacío para:
La capacidad de controlar la presión y la temperatura ayuda a mejorar la eficiencia de la reacción y la consistencia del producto.
En las industrias botánicas, los reactores de vacío apoyan procesos que requieren calefacción suave y evaporación controlada.
Las aplicaciones incluyen:
Cuando se integran con sistemas completos de extracción y concentración, los reactores al vacío ayudan a los fabricantes a lograr resultados de producción más estables.
A medida que las industrias continúan exigiendo mayor eficiencia, procesamiento más limpio y mejor automatización, la reactor de vacío industrial se ha convertido en una tecnología importante para las instalaciones de producción modernas. Las siguientes secciones explicarán cómo funcionan estos sistemas, incluyendo control de vacío, diseño de calefacción, tecnología de mezclado y consideraciones de selección específicas para cada aplicación.
Entendiendo cómo un reactor de vacío industrial El trabajo es esencial para los fabricantes que seleccionan equipos para la síntesis química, el procesamiento farmacéutico y la producción de materiales avanzados. A diferencia de los vasos estándar a presión atmosférica, los reactores de vacío combinan múltiples funciones de proceso, incluyendo mezcla, calefacción, enfriamiento, control de presión y manejo de solventes, dentro de un sistema cerrado.
El rendimiento de un reactor de vacío depende de la coordinación entre las tres tecnologías principales:
Un sistema bien diseñado garantiza condiciones de reacción estables, mejora la consistencia del producto y reduce los riesgos de producción durante la fabricación a gran escala.
La diferencia principal entre un recipiente de reacción convencional y un reactor de vacío industrial es la capacidad de operar bajo presión reducida.
Un sistema de vacío elimina el aire y el vapor de la cámara del reactor, creando un entorno de procesamiento de baja presión. Esto cambia el comportamiento físico de los materiales dentro del recipiente y ofrece varias ventajas en el procesamiento.
Bajo presión atmosférica, muchos disolventes requieren altas temperaturas para evaporarse. La exposición excesiva al calor puede dañar compuestos sensibles a la temperatura o crear reacciones no deseadas.
Al reducir la presión interna, el reactor disminuye el punto de ebullición del disolvente. Esto permite a los fabricantes lograr la evaporación y concentración a temperaturas más bajas.
Los beneficios incluyen:
Para las industrias farmacéutica y botánica, esta operación a baja temperatura es especialmente valiosa cuando se procesan ingredientes activos que requieren un tratamiento delicado.
Un avanzado sistema de reactor de vacío normalmente trabaja junto con una unidad condensadora para capturar el solvente evaporado.
Durante la operación:
Este diseño de ciclo cerrado mejora:
Para industrias que utilizan etanol, disolventes orgánicos o ingredientes volátiles, el procesamiento con control de vacío ofrece ventajas significativas en comparación con los sistemas abiertos atmosféricos.
El control de temperatura afecta directamente la velocidad de reacción, la calidad del material y el rendimiento del producto final.
An reactor de vacío industrial generalmente utiliza una estructura de calefacción y enfriamiento con recubrimiento para proporcionar una transferencia térmica uniforme.
Los métodos de calefacción comunes incluyen:
La chaqueta rodea el recipiente del reactor, permitiendo que el calor se transfiera de manera uniforme en toda el área de procesamiento.
En comparación con los métodos de calefacción directa, los sistemas de chaqueta ofrecen:
Esto es particularmente importante para aplicaciones farmacéuticas y químicas en las que las temperaturas de reacción deben mantenerse dentro de un rango estrecho.
Por ejemplo, durante la síntesis farmacéutica, incluso pequeñas fluctuaciones de temperatura pueden influir en la eficiencia de la reacción o en la pureza del producto. Un sistema de calefacción controlado de manera precisa ayuda a los fabricantes a mantener un rendimiento consistente en los lotes.
Algunas reacciones químicas liberan calor durante el proceso.
En estos casos, la capacidad de enfriamiento es igualmente importante.
Un reactor de vacío puede usar:
para eliminar rápidamente el exceso de calor y mantener condiciones operativas seguras.
Esta combinación de flexibilidad en calefacción y refrigeración hace que los reactores de vacío sean adecuados para reacciones complejas de múltiples etapas.
El sistema de mezcla es otro componente crítico que afecta el rendimiento del reactor.
Different materials require different agitator designs depending on:
Las soluciones comunes de agitación incluyen:
Adecuado para:
Las mezcladoras ancla ofrecen un rendimiento de raspado de paredes fuerte, reduciendo la acumulación de material en la superficie del recipiente.
Adecuado para:
Estos diseños proporcionan una circulación estable en todo el vaso.
Adecuado para:
Los sistemas de alta cizalladura generan fuerzas mecánicas más fuertes para mejorar la eficiencia de mezclado.
Para aplicaciones que requieren tanto mezclado como condiciones de reacción controladas, los fabricantes suelen comparar un reactor de vacío industrial con una tradicional tanque de mezcla química.
Un tanque de mezclas químicas está diseñado principalmente para la mezcla y homogeneización de líquidos, mientras que un reactor de vacío ofrece capacidades adicionales que incluyen:
Elegir el sistema correcto depende de si el proceso de producción requiere solo mezclar o un entorno de reacción completo.
Moderno reactores de vacío industriales cada vez más utilizan sistemas de automatización basados en PLC para mejorar la precisión de la producción.
Un sistema de control completo puede monitorear y ajustar:
La automatización reduce los errores humanos en la operación y mejora la consistencia de lote a lote.
Para la producción farmacéutica y de productos químicos de alto valor, el control automatizado también soporta:
Los sistemas avanzados pueden incluir interfaces táctiles, válvulas automáticas, sensores de presión y funciones de grabación de datos.
La selección de materiales es otro factor importante al elegir un recipiente de reacción industrial.
Para aplicaciones farmacéuticas, alimenticias y botánicas, los reactores se fabrican comúnmente utilizando:
Las características clave del diseño sanitario incluyen:
Estas características ayudan a reducir los riesgos de contaminación y a simplificar los procedimientos de limpieza.
Para las empresas que producen intermediarios farmacéuticos, extractos naturales o productos químicos especializados, un diseño adecuado reactor de vacío farmacéutico ofrece tanto confiabilidad en el proceso como soporte de cumplimiento.
Un moderno reactor de vacío industrial por lo tanto, no es simplemente un recipiente de mezcla con capacidad de vacío. Es un sistema de procesamiento integrado que combina control de presión, gestión térmica, tecnología de agitación y automatización para lograr reacciones industriales precisas.
La demanda de procesos de producción más precisos y eficientes ha hecho que reactor de vacío industrial una solución esencial en múltiples industrias. Desde la síntesis farmacéutica hasta el procesamiento químico y la extracción botánica, los fabricantes utilizan tecnología de reactores de vacío para lograr un mejor control de la temperatura, presión, mezclado y calidad del material.
A diferencia de los recipientes de reacción convencionales, un reactor de vacío industrial proporciona un entorno de procesamiento cerrado donde los fabricantes pueden gestionar reacciones sensibles de manera más precisa. Esto lo hace especialmente adecuado para industrias que requieren una alta consistencia del producto, reducción del riesgo de contaminación y mejora de la eficiencia del proceso.
Las siguientes aplicaciones demuestran por qué la tecnología de reactores de vacío se ha vuelto cada vez más importante en la producción industrial moderna.
La industria farmacéutica es una de las aplicaciones más exigentes para los sistemas de reactores de vacío. Los ingredientes de los medicamentos y los intermediarios farmacéuticos a menudo requieren condiciones de reacción extremadamente precisas para mantener la pureza, la estabilidad y la consistencia en la producción.
Personalizado reactor de vacío farmacéutico se usa comúnmente para:
Muchas reacciones farmacéuticas involucran solventes volátiles o materiales sensibles al calor. El procesamiento atmosférico tradicional puede causar:
Al operar bajo condiciones de vacío, los fabricantes pueden reducir las temperaturas de procesamiento y crear un entorno de reacción más controlado.
Para la producción farmacéutica GMP, el diseño del reactor también es fundamental. Los equipos generalmente requieren:
Estas características ayudan a los fabricantes de productos farmacéuticos a mantener estrictos estándares de calidad mientras mejoran la confiabilidad de la producción.
Los fabricantes de productos químicos confían en reactores de vacío para una amplia gama de aplicaciones de síntesis y procesamiento.
Los usos típicos incluyen:
Muchos procesos químicos requieren entornos controlados donde la presión y la temperatura deben mantenerse estables durante todo el ciclo de la reacción.
An reactor de vacío industrial ofrece ventajas como:
Por ejemplo, durante reacciones químicas basadas en solventes, las condiciones de vacío ayudan a eliminar vapores no deseados mientras se mantiene la temperatura de reacción deseada.
En comparación con un estándar tanque de mezcla química, un reactor de vacío ofrece funciones adicionales más allá de la simple mezclanza.
Un tanque de mezcla química está diseñado principalmente para:
mientras que un reactor de vacío integra:
Los fabricantes deben seleccionar el equipo de acuerdo a si su proceso requiere solo mezclar o un ambiente completo de reacción química.
La industria de extractos naturales utiliza cada vez más la tecnología de reactores de vacío para mejorar la eficiencia del procesamiento y proteger los valiosos compuestos botánicos.
Las aplicaciones incluyen:
Muchos materiales botánicos contienen componentes sensibles a la temperatura, tales como:
El procesamiento a altas temperaturas puede reducir su efectividad.
Al usar un reactor de vacío industrial, los fabricantes pueden realizar calentamiento y mezcla controlados a temperaturas más bajas, ayudando a preservar la calidad del producto.
Cuando se integra con completo equipo de extracción herbalLos reactores de vacío pueden soportar un flujo de trabajo completo de producción:
Materias primas
Por favor, proporcione el contenido que desea traducir al español.
Extracción
Por favor, proporcione el contenido que desea traducir al español.
Filtración
Por favor, proporcione el contenido que desea traducir al español.
Reacción/de concentración al vacío
Por favor, proporcione el contenido que desea traducir al español.
Purificación
Por favor, proporcione el contenido que desea traducir al español.
Producción final de extractos
Esta integración mejora la automatización, reduce la manipulación manual y aumenta la consistencia de la producción.
Para los fabricantes que producen medicamentos herbales, ingredientes nutracéuticos o compuestos botánicos, los sistemas de reactores de vacío ofrecen una solución flexible para escalar desde la producción piloto hasta la fabricación industrial.
Los fabricantes de cosméticos utilizan reactores de vacío para producir emulsiones, cremas, lociones y formulaciones de cuidado personal de alta calidad.
Las aplicaciones típicas incluyen:
Las formulaciones cosméticas a menudo requieren:
La operación de vacío ayuda a eliminar el aire atrapado durante la mezcla, mejorando la apariencia y estabilidad del producto.
Un sistema de reactor de vacío puede combinar:
en una sola unidad de procesamiento.
Esto reduce los pasos de producción y mejora la eficiencia general de la fabricación.
Muchas reacciones industriales involucran disolventes orgánicos que requieren una gestión cuidadosa.
Un sistema de reactor de vacío ayuda a los fabricantes a controlar la evaporación de solventes mientras mantienen condiciones de procesamiento más seguras.
Aplicaciones comunes incluyen:
La combinación de tecnología de vacío y sistemas de condensación permite a los fabricantes recuperar solventes valiosos en lugar de liberarlos como desechos.
Los beneficios incluyen:
Para las empresas que manejan solventes costosos, integrar la tecnología de procesamiento al vacío puede mejorar significativamente la economía de la producción.
Antes de pasar a la producción comercial a gran escala, muchos fabricantes necesitan realizar pruebas en piloto para confirmar el rendimiento de la reacción.
An reactor de vacío industrial soporta la ampliación de la escala desde el desarrollo en laboratorio hasta la fabricación industrial.
Los requisitos comunes de capacidad incluyen:
Durante la escalabilidad, los fabricantes deben mantener consistentes:
Un sistema de reactor de vacío bien diseñado permite a las empresas optimizar los parámetros antes de ampliar la capacidad de producción.
Esto reduce los riesgos de desarrollo y ayuda a los fabricantes a lograr una comercialización más rápida.
En las industrias farmacéutica, química, botánica y cosmética, los fabricantes se están inclinando hacia métodos de producción más controlados y automatizados.
Las ventajas de un reactor de vacío industrial include:
A medida que los requisitos de producción se vuelven más exigentes, la tecnología de reactores de vacío ofrece a los fabricantes el control del proceso necesario para mejorar la calidad, la eficiencia y la competitividad a largo plazo.
Elegir lo correcto reactor de vacío industrial requiere más que comparar la capacidad de la embarcación o el precio del equipo. Un reactor adecuadamente diseñado debe coincidir con los requisitos específicos de sus materiales, proceso de producción y estándares de calidad.
Diferentes industrias enfrentan diferentes desafíos en procesamiento. Los fabricantes farmacéuticos pueden dar prioridad al control de contaminantes y a la gestión precisa de la temperatura, mientras que los productores químicos pueden centrarse en el manejo de solventes, la eficiencia de las reacciones y la automatización.
Antes de comprar un sistema de reactor de vacío, los fabricantes deben evaluar varios factores clave.
El material del reactor afecta directamente la seguridad del producto, la resistencia a la corrosión y la durabilidad del equipo.
Las opciones comunes de materiales incluyen:
Para industrias que requieren estrictas normas de higiene, un reactor de vacío industrial debería incluir:
Estas funciones ayudan a reducir los riesgos de contaminación y a simplificar el mantenimiento.
Diferentes reacciones requieren diferentes métodos de control de temperatura.
Los fabricantes deberían considerar:
Las soluciones comunes de calefacción incluyen:
Para reacciones que involucran materiales sensibles al calor, el control preciso de la temperatura es esencial para prevenir la degradación y mantener la consistencia del producto.
El agitador es uno de los componentes más importantes de un reactor de vacío.
El diseño de mezclado correcto depende de:
Las configuraciones de agitación posibles incluyen:
Seleccionar el sistema de agitación correcto garantiza una mezcla uniforme y mejora la eficiencia de la reacción.
Para los fabricantes que solo requieren mezcla en lugar de control de reacción química, un estándar tanque de mezcla química puede ser suficiente. Sin embargo, los procesos que implican control de presión, evaporación de solventes o reacciones químicas generalmente requieren una solución de reactor de vacío completa.
Las instalaciones de producción modernas requieren cada vez más sistemas de control automatizados.
Personalizado sistema de reactor de vacío puede incluir:
La automatización mejora:
Para los fabricantes de productos farmacéuticos y químicos especializados, los sistemas automatizados también respaldan los requisitos de producción GMP.
PCM ofrece soluciones personalizadas reactor de vacío industrial soluciones para las industrias farmacéutica, química, herbal, cosmética y alimentaria.
En lugar de ofrecer un diseño de reactor estándar, los ingenieros de PCM diseñan cada sistema de acuerdo con:
Las configuraciones típicas incluyen:
Al combinar la experiencia en ingeniería con la capacidad de fabricación flexible, PCM ayuda a los clientes a construir sistemas de reacción confiables desde la producción piloto hasta la fabricación a escala industrial.
Para aplicaciones farmacéuticas, personalizado reactor de vacío farmacéutico los sistemas ofrecen un control preciso sobre la temperatura, la presión y las condiciones de mezcla, al mismo tiempo que respaldan los requisitos de producción de alta pureza.
A: An reactor de vacío industrial Se utiliza para mezclar, calentar, enfriar, evaporar y realizar reacciones químicas bajo condiciones controladas de vacío. Se aplica ampliamente en la producción farmacéutica, química, herbal, cosmética y de materiales especiales.
A: Un tanque de mezcla química realiza principalmente funciones de mezclado y homogeneización, mientras que un reactor de vacío industrial ofrece funciones adicionales como procesamiento en vacío, control de reacciones, gestión de temperatura y manejo de solventes.
A: A reactor de vacío farmacéutico Permite a los fabricantes procesar materiales sensibles bajo condiciones controladas de temperatura y presión. Esto ayuda a proteger los ingredientes activos, mejorar la consistencia de las reacciones y apoyar los requisitos de producción GMP.
Bien diseñado reactor de vacío industrial puede mejorar significativamente la eficiencia de la producción, la consistencia del producto y la confiabilidad del proceso. Desde la síntesis farmacéutica hasta el procesamiento químico y las aplicaciones botánicas, la tecnología de reactores de vacío proporciona a los fabricantes un mejor control sobre condiciones de producción complejas.
PCM ofrece sistemas de reacción personalizados diseñados para diferentes requisitos industriales, incluyendo procesamiento en vacío, control de temperatura, mezcla de precisión y fabricación sanitaria.
Póngase en contacto con PCM hoy para discutir sus requisitos de solicitud y desarrollar una solución de reactor de vacío optimizada para sus objetivos de producción.


WhatsApp: +8615736768129
Correo electrónico: [email protected]
Dirección: Zhengzhou, Provincia de Henan, China
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Low-Temperatura Liquid Extracción & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Concentrador de Cuchara de Vacío a Baja Temperatura SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Extracción Unit
Hot Reflux Vacuum Liquid Extracción & Concentration Unit
Concentrador de vacío de circulación externa de efecto único
Evaporador de vacío de circulación externa de doble efecto Serie SJN
Nos pondremos en contacto contigo dentro de un día hábil. Por favor, estate atento a tu correo electrónico.
Máquina automática de procesamiento y filtración de miel para aspiradoras
Unidad de Extracción y Concentración de Líquidos a Baja Temperatura en Vacío
Equipo de Destilación de Vapor Personalizada y Reflujo de Calor para Aceites Esenciales
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Address: Zhengzhou, provincia de Henan, China


DERECHOS DE AUTOR© 2026 Zhengzhou Panchi Machinery Equipment Co., Ltd. | Política de Privacidad

Nuestro equipo responderá en 24 horas.
¡Gracias! Nos pondremos en contacto contigo en las próximas 24 horas.
Revisa tu bandeja de entrada (y la carpeta de spam) para nuestra respuesta.