En líneas de extracción y concentración industrial, la evaporación es mucho más que un simple paso de calentamiento: afecta directamente la calidad del producto, el consumo de solvente y la rentabilidad general. Para los fabricantes en extracción vegetal, farmacéutica, cosmética y procesamiento de alimentos, los sistemas de concentración ineficientes suelen convertirse en el mayor cuello de botella en la producción.
Los beneficios del equipo de concentración por vacío incluyen una menor temperatura de ebullición, una mayor eficiencia en la recuperación del solvente, un menor consumo de energía, una mayor claridad del producto, ciclos de lote más rápidos, menores requisitos de mano de obra y un mejor retorno de inversión a largo plazo.
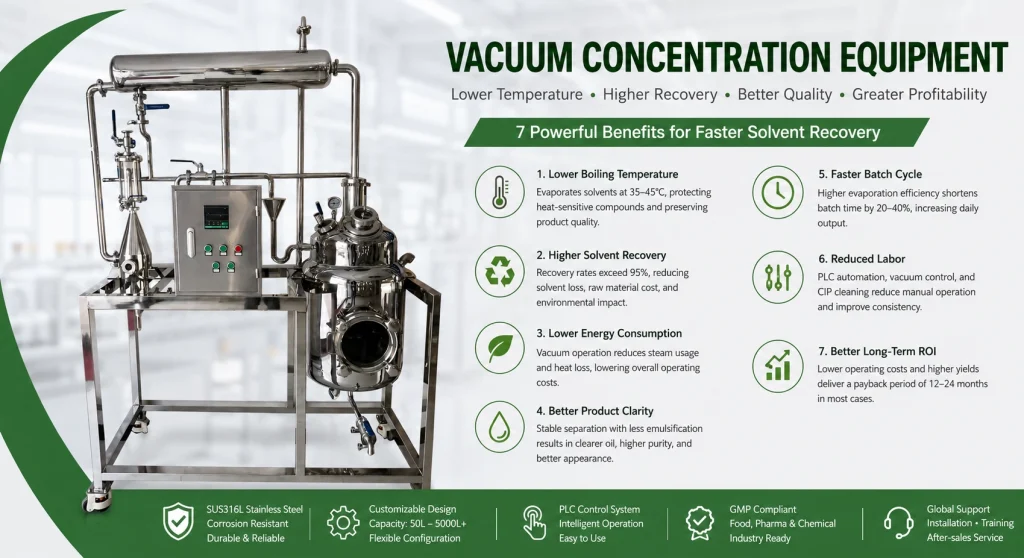
Los sistemas tradicionales de ebullición atmosférica con frecuencia causan degradación térmica, pérdida de compuestos volátiles, desperdicio excesivo de solventes y calidad de producto inestable. Por eso, cada vez más fabricantes están modernizando sus sistemas. equipo de concentración por vacíopara lograr una producción estable, escalable y eficiente en costos.
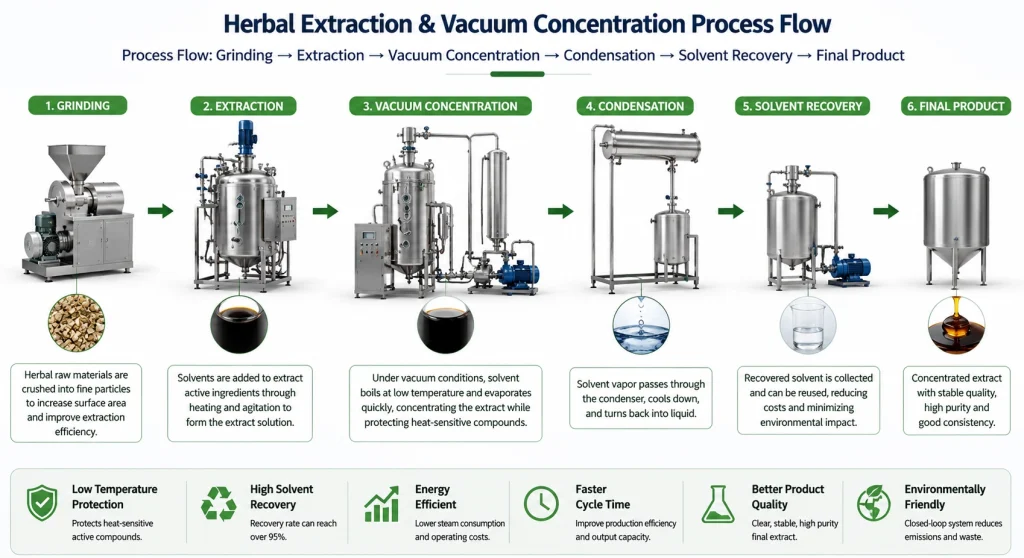
Flujo del proceso: Molienda → Extracción → Concentración al vacío → Condensación → Recuperación del disolvente → Producto final
Antes de explorar el núcleo beneficios del equipo de concentración por vacío, ayuda a entender por qué la evaporación convencional a menudo falla a gran escala.
Bajo presión atmosférica, los solventes deben alcanzar sus puntos de ebullición estándar antes de que comience la evaporación.
Para extractos sensibles al calor, estas temperaturas suelen ser destructivas. La exposición térmica prolongada puede provocar oxidación, decoloración, pérdida de aroma y degradación de compuestos activos.
En entornos de producción reales, a menudo vemos que los compradores primerizos se centran mucho en el volumen del tanque mientras pasan por alto la capacidad del condensador y la estabilidad del vacío. En muchos proyectos, un dimensionamiento deficiente del condensador —no la potencia de calefacción— es la verdadera razón detrás de la baja eficiencia de recuperación.
Concentration efficiency starts upstream. In herbal extraction lines, raw material particle size strongly affects extraction kinetics and downstream solvent recovery. Many manufacturers use a molino ultraféne de molienda medicinal herbal to increase surface area, improve solvent penetration, and maximize active compound release before entering extraction and concentration stages.
| Factor | Evaporación atmosférica | Evaporación por vacío |
|---|---|---|
| Temperatura de ebullición | Alto | Bajo |
| Riesgo de daño térmico | Alto | Bajo |
| Recuperación de solventes | Bajo–Medio | Alto |
| Eficiencia energética | Medio | Alto |
| Claridad del producto | Inestable | Estable |
El más importante de todos beneficios del equipo de concentración por vacíoes evaporación a baja temperatura.
Al reducir la presión del sistema a aproximadamente -0,098 MPa, los puntos de ebullición del disolvente disminuyen de manera significativa. El etanol puede evaporarse de manera eficiente a aproximadamente 35–45°C.
Esto permite la verdadera concentración a baja temperatura, protegiendo compuestos críticos como terpenos, flavonoides, alcaloides, pigmentos y aceites esenciales.
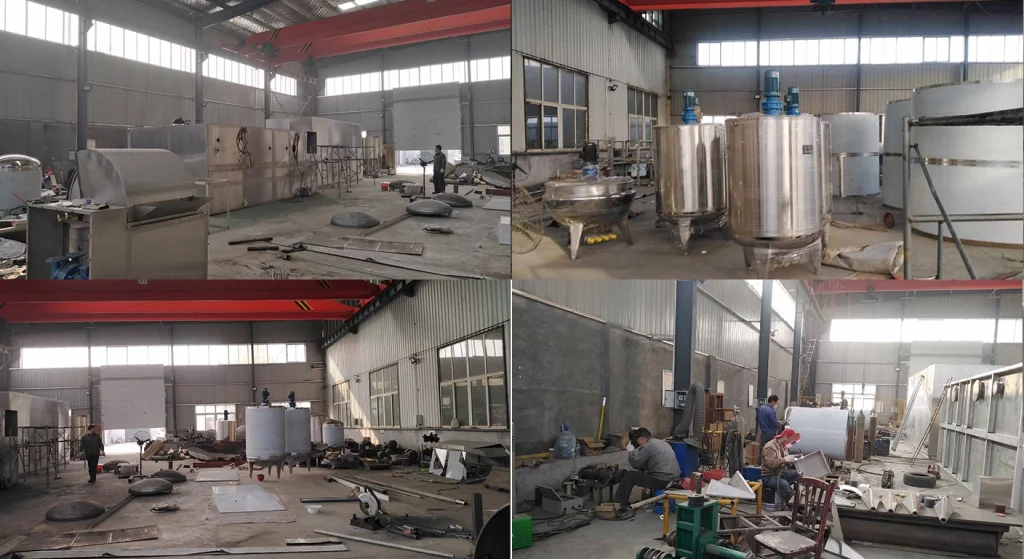
Equipo de concentración al vacío en producción en la fábrica de Panchi Machinery.
Otro importante beneficios del equipo de concentración por vacíoEl factor es la recuperación de solvente.
Los sistemas modernos integran condensadores, separadores y bombas de vacío para crear sistemas altamente eficientes. equipo de recuperación de solventes.
En lugar de permitir que el vapor escape a la atmósfera, el vapor del disolvente se condensa y se reutiliza dentro de un ciclo cerrado.
Las tasas de recuperación suelen superar el 95%.
For buyers comparing condenser sizing, evaporation speed, and recovery efficiency, reviewing commercial equipo de extracción y concentración specifications helps shorten equipment selection time.
Debido a que la ebullición ocurre a temperaturas más bajas, el sistema de calefacción requiere una entrada térmica mucho menor.
A properly engineered evaporador industrial de vacío reduces:
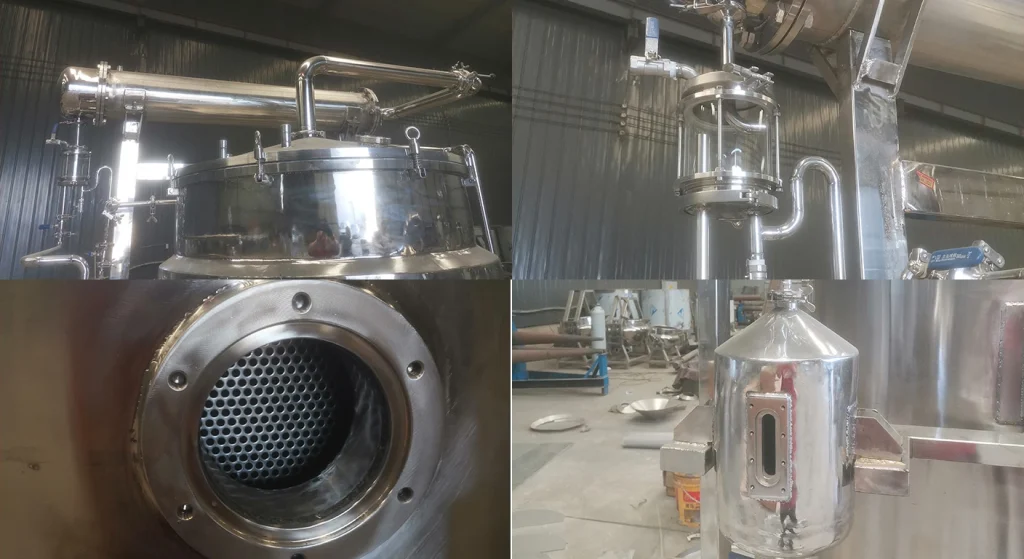
Componentes clave: condensador, ojo de buey, colector y separador de agua y aceite.
La nubosidad es un problema común en la extracción de aceites esenciales y hierbas.
Práctico beneficios del equipo de concentración por vacíoincluye una mejor separación de fases y productos finales más claros.
Uno muy valioso beneficios del equipo de concentración por vacíoLa ventaja es ciclos de lote más cortos.
Una calidad evaporador industrial de vacío can reduce cycle time by 20–40%.
Los sistemas modernos integran control PLC, pantalla HMI, monitoreo de vacío, control de temperatura y limpieza CIP.
Muchos sistemas automatizados también integran calefacción de chaquetas y agitación controlada a través de industriales recipientes de calefacción y mezcla, mejorando la uniformidad de la transferencia de calor durante la concentración.
Ahorros anuales = Ahorros por solvencia + Ahorros energéticos + Ahorros laborales + Mejora del rendimiento
El período típico de recuperación de la inversión oscila entre 12 y 24 meses, dependiendo de la escala de producción.
Sistema de concentración de vacío personalizado listo para envío al extranjero.
A botanical extraction facility processing ethanol-based herbal extracts upgraded from atmospheric evaporation to custom equipo de concentración por vacío.
| Producción diaria | Capacidad Recomendada |
|---|---|
| menos de 50 kg/día | 100 litros |
| 50–300 kg/día | 300–500L |
| Más de 300 kg/día | Más de 1000L |
Antes de comprar, evalúe el volumen diario, tipo de solvente, relación de concentración, profundidad del vacío, tamaño del condensador y calidad del material.
Porque la tecnología de vacío permite a un productor a humedad de miel baja at exactly these temperatures, the product remains biologically “alive.” In fact, vacuum processing is often more “raw” than air-drying in a hot room, as the latter exposes the honey to hours of oxidation. The vacuum method provides a scientific bridge between artisanal quality and commercial shelf-stability.
Para maximizar la eficiencia de su equipo y la calidad de su cosecha, considere estos consejos profesionales para el campo:
La miel tiene una alta masa térmica; retiene el calor mucho después de que se corta la corriente. Para hacerlo perfectamente humedad de miel bajalos operadores experimentados recomiendan apagar los elementos calefactores cuando la humedad esté a 0,5% del objetivo, permitiendo que la bomba de vacío finalice la deshidratación utilizando el calor residual en el tanque.
El enlace especifica un interior de espejo pulido (Ra < 0,4 μm). Esto no es por estética; es para Limpieza en sitio (CIP) efficiency. A smoother surface means less honey “hangs” on the walls, reducing waste between batches and ensuring you meet the most stringent FDA and CE hygiene standards.
One of the “incremental values” of a vacuum system is the preservation of aroma. In an open-air evaporator, your facility smells like honey because the flavor is leaving the product. In a vacuum cycle, those floral esters are trapped within the liquid, resulting in a more robust, “terroir-driven” flavor profile that commands higher prices.
In the 2026 honey market, “sweetness” is a commodity, but “density” and “purity” are luxuries. By investing in the technology required to precisely humedad de miel baja, estás cambiando tu negocio de un modelo reactivo de recolección a un modelo proactivo de ingeniería de calidad.
Ya no estás a merced de una temporada de cosecha lluviosa o de un almacén húmedo. Tienes las herramientas para garantizar un producto consistente con un 42° Baume que nunca fermentará en la estantería, ya sea que se venda en una boutique local o que se envíe a través del mundo. Acabado pulido espejo. This ensures there are no microscopic “dead corners” where honey can stick and ferment, ensuring 100% hygiene and easy Cleaning-in-Place (CIP).
Q: ¿Cuánto vacío se necesita para una recuperación eficiente de etanol?
A: La mayoría de los sistemas de recuperación de etanol operan entre-0,08 MPa y -0,098 MPaA este nivel de vacío, el etanol puede evaporarse a aproximadamente 35–45°C en lugar de 78.3°C, lo que permite una recuperación eficiente del disolvente mientras se protegen los extractos sensibles al calor de la oxidación, pérdida de aroma y degradación térmica.
¿Cuál es la temperatura de concentración ideal?
A: Para la extracción a base de etanol, la temperatura de concentración ideal suele ser35–45°Cbajo vacío. Este rango proporciona una evaporación rápida mientras preserva compuestos sensibles como terpenos, flavonoides, pigmentos y aceites esenciales, ayudando a mantener la calidad y el rendimiento del producto.
¿Puede un sistema procesar múltiples solventes?
A: Sí. Modernoequipo de concentración por vacíopuede procesar solventes como etanol, metanol, hexano y agua. El control PLC permite a los operadores guardar diferentes recetas ajustando la profundidad del vacío, la temperatura de calefacción y los parámetros del condensador para cada solvente.
¿Es costosa la concentración por vacío?
A: La inversión inicial es mayor que en los tanques de evaporación tradicionales, pero los costos de operación son mucho más bajos. Los ahorros provienen de una mejor recuperación del solvente, reducción en el uso de vapor, ciclos de batch más cortos y mayor rendimiento del producto. La mayoría de los sistemas industriales alcanzan el retorno de inversión en 12 a 24 meses.
¿Necesita ayuda para elegir el concentrador de vacío adecuado?Los ingenieros de Panchi Machinery pueden ayudar a calcular la capacidad, el área del condensador, la eficiencia de recuperación del disolvente y los diseños de procesos personalizados según sus requisitos de producción.
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Dirección: Zhengzhou, Provincia de Henan, China
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Bajo-Temperature Liquid Extraction & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Concentrador de Cuchara de Vacío a Baja Temperatura SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Extraction Unit
Hot Reflux Vacuum Liquid Extraction & Concentration Unit
Concentrador de vacío de circulación externa de efecto único
Evaporador de vacío de circulación externa de doble efecto Serie SJN
Nos pondremos en contacto contigo dentro de un día hábil. Por favor, estate atento a tu correo electrónico.
Máquina automática de procesamiento y filtración de miel para aspiradoras
Unidad de Extracción y Concentración de Líquidos a Baja Temperatura en Vacío
Equipo de Destilación de Vapor Personalizada y Reflujo de Calor para Aceites Esenciales
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Address: Zhengzhou, provincia de Henan, China


DERECHOS DE AUTOR© 2026 Zhengzhou Panchi Machinery Equipment Co., Ltd. | Política de Privacidad
Nuestro equipo responderá en 24 horas.
¡Gracias! Nos pondremos en contacto contigo en las próximas 24 horas.
Revisa tu bandeja de entrada (y la carpeta de spam) para nuestra respuesta.