En la logística global del mercado internacional de graneles, las materias primas agrícolas crudas suelen enfrentarse a largos períodos de almacenamiento en almacenes, transbordes marítimos en contenedores y ventanas estratégicas de amortiguamiento del mercado. Para los exportadores empresariales, las plantas de envasado a gran escala y los corredores industriales de alimentos, este período de retención inevitable suele revelar un cambio físico costoso y frustrante: una cristalización extensa de la miel. Cuando miles de toneladas métricas de miel polifloral de alta calidad o monofloral premium pasan de ser un líquido de flujo libre a una masa opaca, sólida y no bombeable dentro de tambores estándar de acero de 200 litros, la velocidad de la cadena de suministro global se detiene por completo.
Históricamente, este estado sólido ha sido tratado por los gerentes de almacén como capital congelado. El material no puede pasar por pre-filtros industriales estandarizados, se obstruye o bloquea inmediatamente las bombas de desplazamiento positivo, y no puede alimentar los manifolds de embotellado minorista a alta velocidad. Para superar este cuello de botella operativo, la adopción de técnicas especializadas Tecnología de Decristalización se ha convertido en una necesidad financiera y operativa absoluta para rescatar los stocks de almacén en depreciación y restaurar los activos a un estado líquido, dinámico y manejable.
El desafío principal para los equipos de ingeniería de las instalaciones de procesamiento siempre ha estado definido por una paradoja física rígida: ¿Cómo puedes lograr el éxito en la licuefacción de miel cristalizada sin provocar la degradación térmica permanente que devalúa los cultivos de primera calidad para exportación? Los métodos tradicionales de respaldo son universalmente destructivos. Confiar en salas cálidas antiguas, hornos de fusión atmosféricos o mantas térmicas de tambor de alta densidad introduce gradientes de calor incontrolables y prolongados.
Estas instalaciones de transferencia de calor crudas fácilmente generan fallos permanentes en la calidad, como niveles elevados de Hidroximetilfurfural (HMF), índices de enzimas dañados y oscurecimiento visual irreversible. Para las empresas modernas de alimentos a granel que buscan ingresar a redes minoristas premium en Europa y América del Norte, estos riesgos térmicos ya no son aceptables.
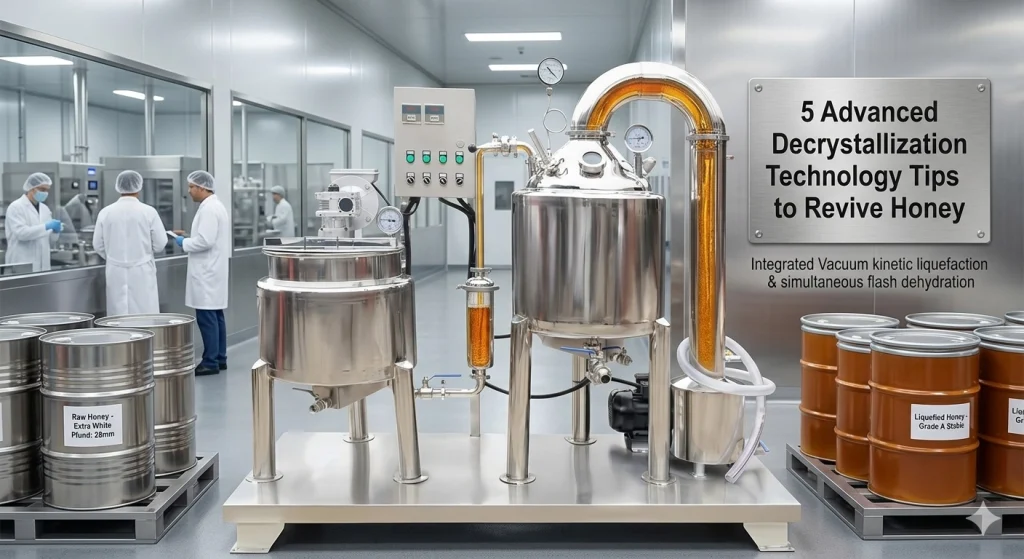
El futuro de la recuperación de inventarios de gran tonelaje depende de un enfoque altamente integrado: automatizado. Tecnología de Decristalización casi emparejado con automatizado Deshidratación rápida operando bajo un estado de vacío negativo profundo. Este documento de ingeniería proporciona los principios termodinámicos completos, las configuraciones de dinámica de fluidos y los perfiles de preservación de la calidad necesarios para construir una línea de recuperación a escala empresarial. Al combinar especializadas Tecnología de Decristalización con precisión Deshidratación rápida, los operadores pueden centrarse con confianza en Licuefacción de miel cristalizada mientras convierte acciones comprometidas y sólidas en activos líquidos ultraprémium y transparentes listos para el comercio global de alto valor.
Para redes de manufactura de alimentos a gran escala, la miel cristalizada no es solo un desafío técnico; representa una amenaza importante para la rentabilidad operativa. Cuando un tambor de acero de 200 litros se solidifica, el activo experimenta una caída severa de liquidez en la planta de producción. El equipo estándar de las instalaciones está completamente desprovisto de capacidad para manejar bloques sólidos de miel. Las bombas de desplazamiento positivo convencionales, como bombas lobulares rotativas o de cavidad progresiva, se bloquean de inmediato o sufren una falla mecánica catastrófica al intentar transferir pasta cristalizada sin derretir.
Además, la estructura cristalina densa no puede pasar a través de las mallas de seguridad básicas, causando picos de presión inmediatos y el cierre de la línea en todo el proceso.
Los impactos financieros se multiplican exponencialmente cuando las instalaciones intentan resolver este problema enviando tambores sólidos a habitaciones cálidas sin agitación o a túneles tradicionales de horneado a altas temperaturas. Debido a que la transferencia de miel estática es altamente ineficiente, un solo tambor de 200 litros suele requerir de 36 a 48 horas de calefacción continua solo para alcanzar un estado bombeable. Este tiempo de procesamiento extendido crea un cuello de botella operativo severo que detiene los calendarios de producción, aumenta los costos de servicios públicos e impide que las instalaciones cumplan con los pedidos de embotellado minorista de alto volumen a tiempo.
Más críticamente, este método rudimentario con frecuencia causa degradaciones permanentes en la calidad, disminuyendo el valor de las cosechas de miel blanca premium y resultando en pérdidas financieras masivas en contratos de entrega internacional. Para proteger los márgenes de beneficio y acelerar el rendimiento de las plantas, las instalaciones progresivas deben reemplazar completamente los métodos térmicos heredados por soluciones de alto rendimiento. Tecnología de Decristalización.
Para diseñar una línea de procesamiento capaz de Licuefacción de miel cristalizada sin dañar la delicada matriz orgánica sensible al calor de la comida, los ingenieros de fábrica deben comprender la física química específica que rige la trampa de azúcar. La miel en su estado natural, después de la cosecha, es una solución profundamente sobresaturada que contiene dos monosacáridos hexosas dominantes: fructosa y glucosa. Debido a que el fluido contiene mucho más soluto de lo que la matriz de solvente natural puede soportar normalmente en condiciones ambientales, el sistema existe en un estado de inestabilidad termodinámica constante. La cristalización es la transición de fase inevitable en la que el exceso de glucosa soluble se precipita fuera del fluido, estableciendo una red cristalina altamente ordenada conocida químicamente como monohidrato de glucosa.
Esta transformación estructural cambia el material en masa de un fluido newtoniano clásico a una pasta plástica densa, dura y no newtoniana. En la capa microscópica, los cristales individuales de monohidrato de glucosa se anclan a pequeñas matrices particuladas nativas, como microscópicos granos de polen, minerales coloidales o partículas de polvo en el aire, que actúan como sitios de nucleación estructural. A medida que estos cristales crecen y se entrelazan, forman una red cristalina densa que atrapa la matriz restante, rica en fructosa, dentro de sus poros.
Para revertir esta transición de fase y forzar a los cristales de monohidrato de glucosa a volver a una solución líquida completa, una cantidad específica de calor latente de fusión debe ser introducida de manera limpia para romper los enlaces de hidrógeno intermoleculares que mantienen unida la estructura cristalina.
Sin embargo, la miel a granel presenta una conductividad térmica increíblemente baja junto con una viscosidad estática excepcionalmente alta cuando está cristalizada. Si un tambor sólido de 200 litros permanece estático mientras se expone al calor externo, la capa límite de miel que toca directamente la pared interior caliente del tambor se sobrecalienta rápidamente mucho antes de que el núcleo profundo y congelado del tambor reciba alguna energía térmica. Este perfil de transferencia de calor desigual es la causa raíz directa de sobrecalentamientos localizados, haciendo que el derretimiento estático sea un método altamente destructivo para operaciones empresariales de gran volumen.
Para resolver este problema, las líneas de procesamiento modernas deben confiar en tecnologías avanzadas Tecnología de DecristalizaciónAplicando principios termodinámicos asistidos por vacío, esta especie específica Tecnología de Decristalización maneja el delicado trabajo de Licuefacción de miel cristalizada derritiendo de manera segura y rápida el núcleo sólido y usando temperaturas bajas Deshidratación rápida para equilibrar la dinámica de fluidos final sin causar daño térmico.
Para apreciar plenamente por qué avanzado Tecnología de Decristalización es obligatorio para operaciones de gran volumen, los ingenieros de la planta deben analizar el perfil extremo de resistencia térmica de la miel cristalizada estática. La glucosa monohidratada solidificada actúa como un excelente aislante térmico, poseyendo un coeficiente de conductividad térmica increíblemente bajo (a menudo designado como kde aproximadamente 0.5 W/(m·K)Cuando un recipiente de acero de 200 litros sin agitar se expone a una fuente de calor externa, inmediatamente se forma un gradiente de temperatura dramático a través de la sección transversal del material.
La capa de miel en contacto directo con la placa interna de acero experimenta un aumento rápido de temperatura, mientras que el núcleo central permanece completamente congelado a temperaturas de almacenamiento en un almacén frío. Debido a que el material grueso está completamente estático, no puede distribuir esta energía a través de corrientes convectivas. Como resultado directo, la capa límite atraviesa rápidamente el umbral térmico crítico donde ocurre el pardeamiento y la degradación, mientras que el núcleo central permanece completamente intacto y congelado.
Intentar forzar el calor a través de esta barrera térmica de alta resistencia estatica sin una remoción activa y continua de la superficie es un fracaso termodinámico. La solución requiere un sistema de procesamiento dinámico que elimine mecánicamente la capa límite ablandada de inmediato, permitiendo que la energía de baja temperatura llegue continuamente al núcleo frío sin crear puntos calientes localizados.
Cuando los gerentes de operaciones intentan el proceso de Licuefacción de miel cristalizada usando salas cálidas atmosféricas tradicionales o prendas de calefacción, enfrentan constantemente tres vías graves de deterioro de calidad que violan directamente los estrictos estándares bioquímicos requeridos por avances Tecnología de Decristalización.
Hidroximetilfurfural (HMF) es un compuesto orgánico cíclico generado por la deshidratación química de azúcares hexosa, un proceso altamente catalizado por ácidos orgánicos nativos y acelerado exponencialmente por la exposición térmica. En la miel fresca sin calentar, el HMF es prácticamente inexistente (menos de 2 mg/kg). Sin embargo, cuando tambores a granel quedan atrapados en una sala caliente atmosférica a 55°C a 60°C durante las 36 a 48 horas necesarias para Licuefacción de miel cristalizada, las capas límite experimentan una tensión térmica enorme.
Para cuando el núcleo sólido se convierte en líquido, la concentración promedio general de HMF fácilmente supera el límite máximo regulatorio internacional de 40 mg/kg Requerido por la Aduana de la Unión Europea y el Codex Alimentarius. Esta alteración química despoja al activo de su calidad premium para consumidores, forzando una degradación severa a categorías industriales de bajo nivel y borrando los márgenes de ganancia iniciales. Implementar precisión Tecnología de Decristalización evita este daño aplicando Deshidratación rápida mecánica, permitiendo a los operadores completar la tarea de Licuefacción de miel cristalizada muy por debajo de los umbrales térmicos donde ocurre la síntesis rápida de HMF.
Las mercancías de miel a granel se compran y venden en función de ventanas de densidad óptica precisas cuantificadas mediante la Escala Pfund universal, que va desde 0 mm (blanco agua) hasta valores que superan los 114 mm (ámbar oscuro). La exposición prolongada a niveles elevados de calor durante los métodos tradicionales de Licuefacción de miel cristalizada conduce un devastador mecanismo de doble desarrollo dentro de la matriz de azúcar:
Cuando una selección de miel premium, como de Flor de Azahar o de Acacia, se somete a un derretido en caliente en lugar de a baja temperatura Tecnología de Decristalización, the visual profile frequently degrades by 15mm to 20mm on the Pfund Scale, shifting a batch from an elegant “White” class down into a heavy “Light Amber” category. In multi-container global procurement contracts, this browning directly triggers severe financial penalties, deflating market value by De 0 a 0 por tonelada métrica.
Para los segmentos de consumidores de salud natural y terapéutica premium, el verdadero valor de mercado de la miel está en su perfil de enzimas vivas, dominado por la enzima sensible al calor Diastasa ( alfa-amilasa). La diastasa es responsable de descomponer los almidones complejos, y su índice de actividad se utiliza a nivel mundial para verificar que la miel permanezca cruda y biológicamente funcional.
Debido a que las enzimas son cadenas complejas de proteínas, la exposición prolongada a niveles térmicos elevados durante la etapa de Licuefacción de miel cristalizada Altera sus formas tridimensionales, desnaturalizando permanentemente los sitios activos. El procesamiento tradicional en cámaras calientes con frecuencia reduce el índice de diastasa por debajo del valor mínimo legal de 8, transformando un producto alimenticio premium y biológicamente activo en un endulzante muerto y genérico. Para mantener el valor biológicamente activo de primera calidad, las instalaciones deben pasar a un proceso asistido por vacío. Tecnología de Decristalización, que utiliza baja temperatura Deshidratación rápida bucles para procesar la miel de manera segura sin dañarla con calor.
Para evitar completamente la destrucción térmica causada por las cámaras de calor tradicionales, las líneas de procesamiento industriales deben alejarse de la fundición atmosférica estática. La alternativa moderna en ingeniería se basa en Tecnología de Decristalización diseñado alrededor del movimiento cinético de bajo esfuerzo y asistido por vacío Deshidratación rápida pasos. Esta metodología combinada altera el entorno físico de la transición de fase al combinar el desplazamiento mecánico dinámico de límites con altas presiones negativas de vacío.
Al evacuar la presión atmosférica interna del recipiente de licuefacción hasta un vacío negativo profundo de -0.092 MPa, cambiamos la mecánica física del cambio de fase de la humedad unida dentro de los racimos de cristales de monohidratode glucosa. Según los principios termodinámicos, ajustar la presión ambiental controla directamente la temperatura de transición de fase de los componentes volátiles.
Esta expansión introduce microfisuras intensas en toda la red cristalina, fracturando la matriz sólida desde el interior y reduciendo la barrera de energía necesaria para Licuefacción de miel cristalizadaEl humedad liberada se vaporiza instantáneamente bajo esta baja presión, creando una eficiencia muy alta en tiempo real. Deshidratación rápida bucle que estabiliza la miel mientras vuelve a un estado líquido.
El diseño de la máquina física requiere tres subsistemas profundamente integrados que trabajan en perfecta armonía para equilibrar la licuefacción y la simultaneidad. Deshidratación rápida:
Para optimizar los parámetros de procesamiento, los gerentes de la planta deben analizar el comportamiento rheológico preciso de la miel bajo estrés dinámico. La miel cristalizada no actúa simplemente como un fluido típico de afinamiento por corte; muestra un comportamiento pronunciado propiedades tixotrópicasBajo una tasa constante de deformación shear mecánica, la viscosidad aparente de la pasta cristalina disminuye con el tiempo a medida que las microestructuras internas se rompen.
Esto significa que las palas de mezclado de alta velocidad y alto cizallamiento son completamente innecesarias y en realidad contraproducentes, ya que introducen disipación de calor localizada y dañan componentes delicados de los alimentos.
Avanzado Tecnología de Decristalización takes advantage of this thixotropic behavior by utilizing an engineering profile designed around a low-RPM, high-torque configuration. The anchor agitator applies continuous, low-shear mechanical forces uniformly across the outer boundary layer. Over the course of the processing cycle, this steady mechanical stress breaks down the crystalline structures, reducing the fluid’s apparent viscosity with minimal energy input.
Al aprovechar estas dinámicas de fluidos naturales, el sistema logra éxito en Licuefacción de miel cristalizada de manera segura, minimizando el consumo de energía y asegurando que la miel pase por el proceso muy por debajo de los umbrales estructurales donde ocurre daño por cizalladura celular.
Una pregunta crítica planteada por los equipos de aseguramiento de calidad de las plantas se refiere al balance de masa exacto de humedad durante el ciclo de licuefacción en vacío. Cuando las cristales de monohidrato de glucosa se descomponen, liberan moléculas atrapadas de agua de monohidrato directamente en la matriz de fluido circundante. Si esta agua libre recién liberada no se gestiona adecuadamente, crea bolsillos de humedad altamente inconsistentes en todo el producto, aumentando significativamente el riesgo de fermentación en etapas posteriores o recristalización rápida una vez envasado.
Avanzado Tecnología de Decristalización aborda este tema utilizando un controlado Deshidratación rápida bucle para estabilizar el fluido. La presión de vacío profundo negativa (-0,092 MPa) no seca completamente la miel ni elimina su humedad natural vinculada. En cambio, actúa exclusivamente sobre las moléculas de agua libre en exceso y no unidas, liberadas durante el colapso de la red cristalina.
Para proteger la delicada calidad de las mieles monoflorales premium, la línea de recuperación de vapor está diseñada con una columna de condensación en frío de fraccionamiento avanzada y de múltiples etapas. Este sistema especializado aísla y condensa el vapor de humedad volátil, mientras redirige de manera segura las fracciones de aromas ligeras y orgánicas de regreso a la masa de líquido procesado.
El ciclo de condensación de vapor en línea del sistema monitorea y extrae continuamente este vapor volátil en exceso, estabilizando el nivel de humedad del lote final en un objetivo preciso y uniforme de 17.5%Este enfoque de ingeniería elimina los desequilibrios de humedad localizados y preserva los compuestos aromáticos naturales, asegurando el cumplimiento total con los estándares de pureza para exportación, al tiempo que mantiene la calidad premium del producto de miel.
Para confirmar las ventajas operativas impulsadas por vacío Tecnología de Decristalización y en línea Deshidratación rápida sobre hornos de fundición de tambores heredados, se realizaron extensas pruebas de procesamiento científico en una superficie uniforme Lote de 6,000 kg de suministro a granel de poliflora muy cristalizada.
Tabla 1: Evaluación de la estabilidad de la calidad física y química
| Parámetro de Calidad Analítica | Inventario en bruto de cristales a granel | Habitación caliente atmosférica heredada (56°C durante 40 horas) | Tecnología de Descristalización Integrada + Deshidratación Rápida (40°C durante 4.5 horas) |
| Estado operacional físico | Pasta sólida no bombeable | Líquido completamente líquido | Líquido completamente líquido mediante tecnología de deshielo |
| Nivel de HMF (Método HPLC) | 5.4 mg/kg | 42,1 mg/kg (Límite de Exportación No Cumplido) | 7.8 mg/kg (Cumplimiento Estricto) |
| Índice de actividad de la diastasa | 14.2 | 5.1 (Permanentemente Dañado) | Activo enzimáticamente activo 13.6 |
| Densidad Óptica (Escala de Pfund) | 28 mm (Blanco) | 44 mm (Degradado de ámbar claro) | 30 mm (Perfil Blanco Preservado) |
| Rendimiento de Deshidratación Central | Riesgo de frontera de humedad alta | Estratificación no controlada | Estándar de Deshidratación Rápida de Precisión (17.5%) |
| Ciclo de velocidad de procesamiento | Stock basal sin tratar | 40 Horas (Estrés Térmico Extenso) | 4.5 horas (Carrera de Alta Velocidad) |
| Residuos Microcristalinos | Masa 100% cristalina | Rastrear núcleos de semillas (alto riesgo de recristalización) | 0% Cristales detectados (reversión total de fase) |
Este conjunto de datos industrial revela las marcadas limitaciones de los métodos tradicionales de procesamiento atmosférico. Si bien la habitación caliente heredada devolvió el producto a un estado líquido, degradó el valor de mercado general de la miel al promover la acumulación de HMF mucho más allá de los umbrales regulatorios internacionales y oscurecer el índice de color en 16 mm en la escala de Pfund.
En contraste, nuestro sistema de cinética de vacío de bajo esfuerzo logró el éxito en Licuefacción de miel cristalizada en solo 4.5 horas—un Reducción del 88% en el tiempo total del ciclo. Más importante aún, al combinar técnicas avanzadas Tecnología de Decristalización con vacío de precisión Deshidratación rápida, it successfully limited HMF generation to a minimal +2.4 mg/kg increase, kept the Diastase index intact, and preserved the premium “White” color classification, saving the operator from severe contract devaluations.
Para los equipos de ingeniería de fábrica encargados de construir una configuración de recuperación de inventario de alto volumen utilizando automatización Tecnología de Decristalización, mantener estándares específicos de componentes metalúrgicos y físicos es absolutamente fundamental.
La miel natural se comporta como una solución compleja de ácidos orgánicos, mostrando un valor de pH bajo que oscila entre 3.4 y 6.1. Bajo presión de vacío y estrés térmico, esta acidez corroerá rápidamente el acero inoxidable 304 estándar, lo que puede causar una contaminación por metales pesados peligrosos (como iones de hierro o níquel) que puede fallar en las estrictas pruebas de pureza para exportación.
En consecuencia, toda la estructura interna de la vasija de licuefacción, los brazos del agitador de anclaje y los ejes del rastrillo deben ser fabricados completamente con material de primera calidad. Acero inoxidable de grado sanitario SUS316LAdemás, todas las soldaduras internas deben ser pulidas hasta obtener un acabado ultracuadro y espejo para eliminar microporos donde podrían esconderse residuos de cristales antiguos o cepas de levadura durante la automatización. Tecnología de Decristalización procedures.
Un problema principal en la manipulación de miel a granel es la rápida recristalización. Si el proceso de Licuefacción de miel cristalizada is executed unevenly, microscopic, invisible glucose crystal fragments (known as “seed nuclei” or “crystal memory”) often survive the melting process. The moment the processed honey cools back down, these remaining micro-crystals act as templates, causing the entire batch to rapidly solidify all over again within weeks on retail shelves.
Para eliminar esta memoria de cristal sin usar altas temperaturas, la línea principal de maquinaria debe combinar su vacío. Tecnología de Decristalización con un lazo de choque térmico en línea. La miel pasa brevemente a través de un intercambiador de calor sanitario de placas de precisión que eleva rápidamente la temperatura del fluido a 50°C durante exactamente 60 segundos, seguido inmediatamente de un enfriamiento rápido hasta 30°C. Este breve y controlado pico térmico elimina por completo cualquier micronúcleo restante, asegurando una estabilidad prolongada de la miel en estado líquido, mientras mantiene completamente segura la perfil de HMF en general.
La ventana operativa absoluta óptima para filtrar la miel ocurre durante el punto medio del vacío. Tecnología de Decristalización cycle, when the core viscosity drops below 1.5 Pa·s but before final cooling. Integrating an inline, sanitary Duplex Stainless Steel Filtration Assembly (80 to 100 mesh) directly into the vacuum tank’s bottom discharge pump allows operators to continuously switch flows and clean out trapped hive debris or beeswax particles without needing to pause the core process of Licuefacción de miel cristalizada.
La separación mecánica en tiempo real no solo garantiza la máxima claridad óptica del líquido final, sino que también actúa como una barrera física contra los núcleos microscópicos de semillas. Al conectar el sistema de microfiltración directamente con la descarga por vacío en circuito cerrado mediante colectores sanitarios de triple enganche, los operadores evitan exponer el líquido calentado a las temperaturas ambientales de la planta. Esta configuración previene zonas de enfriamiento localizadas que podrían generar sedimentación descontrolada en la etapa posterior, asegurando un flujo altamente optimizado directamente hacia las líneas de envasado o almacenamiento industrial.
Q: Why shouldn’t we just use traditional hot rooms if our target local market doesn’t check HMF limits?
A: Even if your local market doesn’t mandate strict HMF testing, legacy hot rooms cause severe physical issues, such as rapid re-crystallization. Because static heating leaves thousands of microscopic glucose seed crystals untouched, the honey will often lock up again shortly after bottling. Furthermore, the prolonged heating permanently darkens the honey on the Pfund scale and damages its fresh flavor profile, reducing your ability to command premium pricing. Transitioning to professional-grade Tecnología de Decristalización combinado con vacío continuo Deshidratación rápida garantiza que su inventario permanezca permanentemente fluido y estable en los estantes minoristas.
Q: ¿Cómo maneja este sistema la cristalización extremadamente densa y dura, como la miel de colza (canola) o girasol?
A: Las mieles de colza y girasol exhiben ratios de glucosa a agua excepcionalmente altos, lo que las hace solidificarse en masas similares al cemento que pueden dañar las palas de mezclado estándar. Para manejar estas variedades desafiantes, nuestro sistema realiza un paso previo de pre-acondicionamiento especializado: la camisa de agua caliente se activa primero durante 30 minutos sin que la agitadora funcione, creando una capa límite resbaladiza y líquida en las paredes del tanque. Una vez establecida esta capa límite, se puede activar de forma segura el agitador de ancla de alto torque, permitiendo que los raspadores de PTFE eliminen continuamente el núcleo sólido. Esta ventaja mecánica permite que el núcleo Tecnología de Decristalización para funcionar suavemente sin correr el riesgo de dañar mecánicamente el motor de accionamiento.
Q: ¿Alterará la extracción de vacío durante la etapa de decristalización los perfiles de azúcares principales o afectará la detección de autenticidad avanzada mediante NMR?
A: No. La detección avanzada por Resonancia Magnética Nuclear (RMN) permite identificar adulteración de miel y abuso de calor mediante el análisis de firmas específicas de transformaciones térmicas y perfiles de carbohidratos. Debido a que este método cinético en vacío de bajo cizallamiento limita la temperatura máxima del producto a 42°C, las estructuras moleculares naturales, los recuentos enzimáticos y los ácidos orgánicos traza permanecen completamente inalterados, garantizando el cumplimiento total con las pruebas internacionales de autenticación en laboratorio. La operación en vacío de baja temperatura Deshidratación rápida El ciclo solo elimina las moléculas de vapor de agua no vinculadas y volátiles sin alterar la huella química del activo de miel.
El comercio internacional de miel a granel se ha desplazado hacia un cumplimiento de calidad estricto y sin concesiones. Los importadores modernos ya no compran materias primas basándose en simples inspecciones visuales; confían en pruebas de laboratorio sofisticadas para detectar abusos térmicos, pérdida de enzimas y decoloración. Continuar procesando tambores de miel cristalizada a granel con equipos legados y cámaras de calor atmosférico de alta temperatura es una responsabilidad operativa. Cada ciclo de procesamiento con equipos obsoletos devaloriza su producto en la escala de Pfund, reduce su índice enzimático y acerca los niveles de HMF a los límites de rechazo de importación.
Adoptando Tecnología de Descristalización por Vacío a Baja Temperatura Integrada es una estrategia competitiva clave para exportadores y envasadores de empresas. Este avanzado sistema de circuito cerrado proporciona a los centros de procesamiento la flexibilidad operativa para manejar inventarios cristalizados desafiantes de manera segura, revertir la cristalización sin pérdida de calidad y proteger los márgenes premium. Para los operadores industriales enfocados en el crecimiento a largo plazo, reemplazar el calor de fuerza bruta por licuefacción por vacío de precisión y simultánea Deshidratación rápida es la solución definitiva para la recuperación de inventario y la protección de la marca.
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Dirección: Zhengzhou, Provincia de Henan, China
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Low-Temperature Liquid Extraction & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Concentrador de Cuchara de Vacío a Baja Temperatura SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Extraction Unit
Hot Reflux Vacuum Liquid Extraction & Concentration Unit
Concentrador de vacío de circulación externa de efecto único
Evaporador de vacío de circulación externa de doble efecto Serie SJN
Nos pondremos en contacto contigo dentro de un día hábil. Por favor, estate atento a tu correo electrónico.
Máquina automática de procesamiento y filtración de miel para aspiradoras
Unidad de Extracción y Concentración de Líquidos a Baja Temperatura en Vacío
Equipo de Destilación de Vapor Personalizada y Reflujo de Calor para Aceites Esenciales
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Address: Zhengzhou, provincia de Henan, China


DERECHOS DE AUTOR© 2026 Zhengzhou Panchi Machinery Equipment Co., Ltd. | Política de Privacidad
Nuestro equipo responderá en 24 horas.
¡Gracias! Nos pondremos en contacto contigo en las próximas 24 horas.
Revisa tu bandeja de entrada (y la carpeta de spam) para nuestra respuesta.