
Para las cooperativas industriales de procesamiento de miel, las redes regionales de empresas agrícolas y los exportadores de varias toneladas que operan en zonas ecuatoriales, la expansión de una marca comercial rara vez está limitada por el número de colmenas o la genética de las abejas. En cambio, el principal obstáculo que impide la entrada en mercados globales de alto valor —como la Unión Europea, Japón y Norteamérica— es un desafío físico invisible posterior a la cosecha que tiene su origen directamente en problemas de miel higroscópica.
La miel es naturalmente una solución de azúcar sobresaturada, compuesta principalmente por fructosa y glucosa. Debido a su actividad de agua (aw) es significativamente más baja que la de la atmósfera circundante, actúa como un poderoso desecante natural. Cuando la humedad relativa ambiente (HR) rutinariamente se sitúa entre el 75 % y el 95 %, un perfil climático estándar que abarca desde los pasillos con monzones intensos del Sudeste Asiático hasta las cuencas fluviales húmedas de África Central y América Latina, extraer, filtrar o manipular la miel en contacto con aire atmosférico abierto garantiza un producto degradado y en fermentación.
A medida que la miel cruda atrae con avidez el agua del aire circundante, desencadena una cadena de reacciones catastróficas. Esta vulnerabilidad estructural amplifica lo tradicional. desafíos de la apicultura tropical, convirtiendo un activo orgánico de alto valor en un pasivo inestable en cuestión de días después de la cosecha.
Superar este implacable rebote de humedad requiere dejar de lado métodos simplistas y artesanales de secado al aire libre que queman la matriz de azúcar, destruyen las enzimas activas y arruinan el bouquet natural de sabores. En su lugar, los operadores comerciales modernos deben implementar un sistema riguroso y herméticamente sellado de control de humedad postcosecha para proteger su inventario de deterioro químico y biológico. Al aprovechar la mecánica de fluidos avanzada, la termodinámica microbiológica, la metalurgia de acero inoxidable de precisión y la ingeniería de vacío, las plantas de envasado modernas pueden eliminar sistemáticamente los defectos de calidad, prevenir pérdidas financieras y conquistar con éxito estos persistentes desafíos de la apicultura tropical en una escala de varias toneladas.
Para entender por qué rígido control de humedad postcosecha es obligatorio para el comercio internacional, los procesadores deben analizar los límites de presión osmótica de las levaduras silvestres tolerantes a la osmosis (principalmente) Zygosaccharomyces especies).
Wild yeasts are naturally present in all crudo honey, harvested straight from the comb by foraging bees. Under normal conditions, where the moisture content is below 18%, the osmotic pressure exerted by the hypertonic sugar solution causes plasmoptysis in yeast cells—effectively drawing agua out of the microbe’s cellular membrane and forcing it into a state of metabolic dormancy.
Sin embargo, cuando la humedad ambiental activa problemas de miel higroscópica, aumentando el nivel total de humedad interna por encima del 19% hasta el 20%, la actividad del agua (aw) transiciones de una segura 0.55 a una inestable de 0.65 o más, esta dilución disminuye la presión osmótica, permitiendo que las esporas de levadura en estado latente se rehidratén, metabolicen la glucosa e inicien una fermentación activa.
La vía bioquímica de la fermentación de la miel está definida por la siguiente ecuación:
Esta reacción produce etanol y dióxido de carbono en gas. Los síntomas visibles incluyen espuma en la superficie, un aroma ácido o vinagre de olor fuerte, y una hinchazón severa de los tambores de almacenamiento. Además, el etanol puede oxidarse en ácido acético a través de la acción bacteriana secundaria, convirtiendo la miel floral de alta calidad en vinagre de miel no vendible.
Para el cumplimiento comercial, el Codex Alimentarius y la Directiva Europea de la Miel imponen un cumplimiento estricto techo máximo de humedad del 20% para miel general (y un 23% para miel de brezo específica). Sin embargo, los compradores internacionales que pagan precios premium por productos de grado minorista demandan regularmente un estándar interno de fábrica de Del 17,5 % al 18,0 % para garantizar la estabilidad en estanterías a lo largo de las diferentes cadenas logísticas globales. En consecuencia, a escala industrial control de humedad postcosecha No es meramente una elección estética; es un pasaporte regulatorio fundamental necesario para ingresar al mercado mundial y sobrevivir a los más duros. desafíos de la apicultura tropical.
Dimensionar una instalación de procesamiento industrial, configurar calderas de vapor y calcular el retorno de la inversión (ROI) de una línea de procesamiento requiere cálculos precisos de fluidos en lugar de conjeturas empíricas. Entender exactamente cuánta agua debe ser eliminada del material bruto en masa es la primera fase crítica del diseño de una línea automatizada capaz de vencer la operación continua. desafíos de la apicultura tropical.
Cuando se concentra bajo condiciones de vacío de presión negativa, la masa total de sólidos de miel pura (fructosa, glucosa, ácidos orgánicos, minerales y gránulos de polen micronutrientes) permanece completamente sin cambios, mientras que la masa de agua disminuye. La masa exacta de vapor de agua que debe ser extraída por lote para mitigar problemas de miel higroscópica se calcula utilizando la siguiente fórmula de balance de masa industrial:
Where:
Magua = Masa total de vapor de agua que debe ser removido y condensado (kg)
Mcrudo = Masa inicial de la carga de miel tropical cruda bombeada al recipiente (kg)
MCcrudo = Porcentaje de humedad inicial (expresado como una fracción decimal)
MCobjetivo = Porcentaje de contenido de humedad deseado (expresado como una fracción decimal)
Estudio de Caso de Aplicación de IngenieríaConsidere una cooperativa regional que acumula un Lote a granel de 5,000 kg de miel silvestre poli floral de la jungla recolectada durante la temporada de lluvias máximas en un estado inestable 23,0% de humedad ( 0.230 ). El objetivo de exportación para pasar por la aduana europea de manera segura y evitar áreas regionales. problemas de miel higroscópica es una estable Especificación de grado A del 17,5%. ( 0.175 ).
El sistema de procesamiento debe evaporar, evacuar y aislar con éxito. 333,33 kg de agua pura del matriz de miel. Conocer este perfil de peso preciso permite a los ingenieros de plantas calcular con precisión las entradas de energía térmica necesarias para las chaquetas de calefacción, el tamaño exacto del motor de la bomba de vacío y los volúmenes de flujo de agua de enfriamiento necesarios para los circuitos de condensación aguas abajo. Esto convierte los cálculos de balance de masa en un requisito previo para una respuesta predecible a largo plazo control de humedad postcosecha.
La miel se comporta como un fluido altamente complejo, no newtoniano, que muestra comportamientos claramente tixtrotrópicos (reducción de la viscosidad dependiente del tiempo bajo corte) y pseudoplásticos (afinamiento por corte). Su viscosidad interna aumenta exponencialmente a medida que su temperatura desciende o que su contenido de agua se elimina de manera sistemática.
A medida que la humedad se elimina dentro de una cámara de vacío, se forma de inmediato una capa límite increíblemente densa y altamente viscosa contra las paredes internas calefaccionadas de la máquina. Debido a que la miel tiene una baja conductividad térmica (k ≈ 0.5 W/m·K), esta capa límite estática experimentará rápidamente un scorching localizado—causando un aumento severo en el Hidroximetilfurfural (HMF)—mientras que el núcleo de la masa de miel permanece frío, espeso y lleno de vapor de agua atrapado.
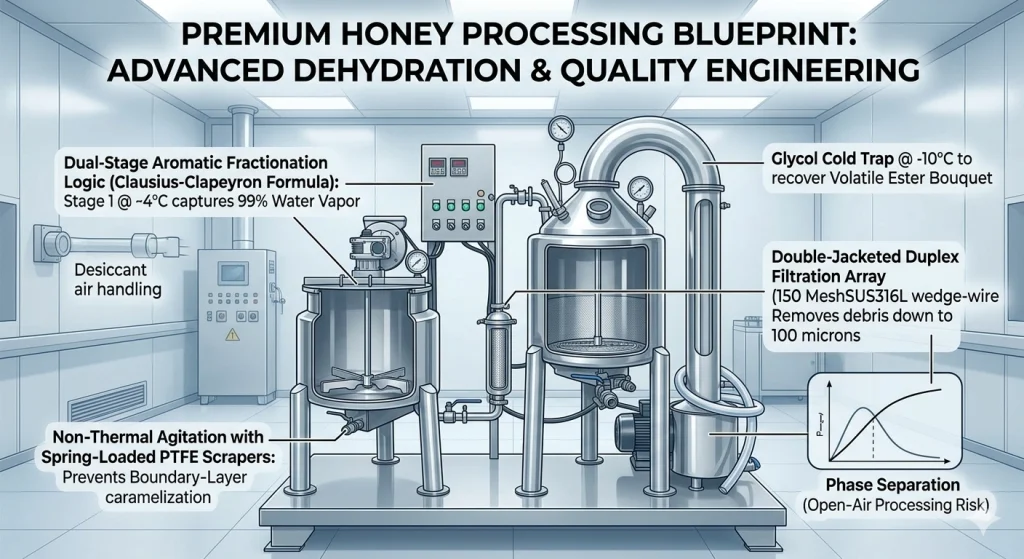
Superar esta paradoja termodinámica requiere un agitador mecánico interno de baja velocidad de rotación equipado con un anclaje que se ajuste de manera continua. Raspadores de pared de PTFE (Teflón)Impulsados por barras de tensión con resorte, estos raspadores cortan constantemente la capa límite, asegurando que la miel fresca y sin calentar esté continuamente expuesta a la cubierta térmica. Esto logra una deshidratación rápida y uniforme a temperaturas seguras, evitando sin esfuerzo los cuellos de botella estructurales comúnmente relacionados con desafíos de la apicultura tropical.
Para comprender la necesidad de la tecnología de presión negativa, es necesario analizar el comportamiento físico de la miel al ser calentada a presión atmosférica normal (0,1 MPa o 1 bar). Bajo la presión estándar a nivel del mar, el agua hierve a 100°C. Aunque la miel no necesita alcanzar el punto de ebullición completo para evaporar agua, eliminar la humedad en presencia de una masa de aire húmedo y pesado en un clima tropical requiere calentar el líquido a al menos 65°C a 70°C durante un período prolongado.
Esta exposición térmica es fatal para la calidad de la miel premium debido a dos fenómenos químicos distintos:
Síntesis de furfuraldehído (HMF)
HMF (C6H6O3) es un compuesto orgánico formado por la deshidratación catalizada por ácido de azúcares hexosas, específicamente fructosa. En la miel fresca y no procesada, el HMF es prácticamente inexistente o está por debajo de 5 mg/kg.
Sin embargo, la tasa de síntesis de HMF aumenta exponencialmente con la exposición térmica. La secuencia de reacciones químicas sigue:
Las normas internacionales de importación (como la Directiva 2001/110/EC de la UE) imponen un cumplimiento estricto límite máximo de HMF de 40 mg/kg para miel procedente de regiones templadas, y 80 mg/kg para miel de origen tropical. El procesamiento de miel mediante calentamiento atmosférico fácilmente eleva los niveles de MHF por encima de 100 mg/kg en una sola tarde, descalificando permanentemente la cosecha de las rutas de exportación de alto valor y empeorando su desafíos de la apicultura tropical.
Premium honey is valued globally for its biological activity, driven by heat-sensitive enzymes secreted by the honeybee’s hypopharyngeal glands:
La inactivación de la enzima sigue una cinética de reacción de primer orden, cuantificada por el Tiempo de Reducción Decimal (D-value). Por ejemplo, a 60°C, la actividad de la invertasa se reduce en un 90% en menos de 4 horas. A 70°C, esta destrucción ocurre en minutos.
Al cambiar a un vacío profundo de -0.092 MPa (aproximadamente 80 mbar de presión absoluta), la temperatura de ebullición del agua se suprime artificialmente a un nivel benigno 38℃ a 40℃En esta ventana térmica optimizada, la constante de velocidad de inactivación de la enzima (k) se aproxima a cero, y la energía de activación requerida para la síntesis de HMF nunca se alcanza. Esto permite a los procesadores ejecutar de manera completa control de humedad postcosecha sin degradar el delicado perfil biológico de la miel.
Más allá de detener la fermentación de la levadura, el control de la humedad después de la cosecha juega un papel vital en la determinación de la vida útil física, la textura y el comportamiento de cristalización de la miel almacenada en frascos de venta al consumidor.
Cuando la miel absorbe humedad del aire húmedo tropical mediante el procesamiento al aire libre, la distribución del agua en todo el recipiente se vuelve muy desigual. Se forma una capa delgada y diluida de miel en la superficie superior. Este gradiente de concentración altera la relación natural de Glucosa a Agua (G/A), desencadenando zonas localizadas problemas de miel higroscópica.
La miel con una relación G/O de ≤ 1.7$ generalmente permanece líquida durante largos períodos, mientras que una relación de ≥ 2.1 precipita rápidamente. Cuando la humedad ambiental diluye la capa superficial de un recipiente de almacenamiento, distorsiona esta delicada relación. En lugar de una cristalización controlada y lenta, la miel hidratada de forma desigual experimenta una microcristalización irregular. Cristales grandes, afilados y separados de hidratados de glucosa (C6H12O6·H2O) precipitarse fuera de la solución y hundirse en el fondo del tanque.
Esto deja una capa acuosa, propensa a la proliferación de levaduras, de jarabe de fructosa en la parte superior del recipiente. Esta separación de fases arruina completamente la claridad visual del producto, crea un desorden de doble textura y aleja a los compradores minoristas de gama alta.
Procesando miel dentro de una estructura reforzada -0.092 MPa Tanque de vacío resuelve este defecto textural de manera nativa. El alto vacío crea micro-turbulencias intensas a bajas temperaturas en toda la columna de fluido. A medida que las burbujas de vapor de agua suben, se expanden y colapsan continuamente, los cristales de glucosa se descomponen mecánicamente en núcleos de cristalización microscópicos y uniformes antes de que puedan formar aglomerados cristalinos masivos.
Cuando este miel deshidratada por vacío finalmente experimenta una cristalización natural durante meses en las estanterías de las tiendas, forma una textura perfectamente suave, de grano fino, similar a una crema en lugar de una matriz gruesa, agrietada y estriada. Esto demuestra que la maquinaria de procesamiento moderna puede domesticar eficazmente lo severo desafíos de la apicultura tropical mientras mejora la sensación en boca del producto.
Una crítica de larga data a los evaporadores de vacío de baja calidad es que eliminan el aroma floral único y delicado de la miel, dejando atrás un jarabe dulce genérico y insípido. Esto ocurre porque los ésteres aromáticos volátiles, aldehidos y monoterpenos que definen las mieles monoflorales o poliflorales premium tienen puntos de ebullición cercanos o inferiores al vapor de agua en condiciones de vacío. Esto transforma la preservación sensorial en una de las más complejas desafíos de la apicultura tropical enfrentados por los ingenieros modernos.
Para preservar el carácter regional premium de la miel de bosque salvaje, flores silvestres o manglares, las modernas líneas de procesamiento por vacío utilizan un sofisticado bucle de condensación y fraccionamiento de doble etapa.
En la etapa final del proceso de producción, mientras la miel deshidratada se enfría suavemente dentro del recipiente principal, estas fracciones aromáticas capturadas se descongelan de la trampa de frío y se vuelven a mezclar uniformemente en la masa utilizando el mezclador de ancla de bajo RPM. Este paso crítico asegura que el producto terminado, listo para exportar, conserve su perfil sensorial nativo y su distintivo bouquet forestal, neutralizando la pérdida aromática que de otro modo se produciría por el proceso estándar. problemas de miel higroscópica.
Una unidad de procesamiento al vacío de escala industrial no existe en aislamiento; su rendimiento está estrechamente relacionado con el diseño ambiental de la planta circundante. Sin controles atmosféricos estrictos, las líneas de envasado post-cosecha fallarán debido a la continua, secundaria problemas de miel higroscópica durante el embotellado.
Para garantizar la absorción cero de humedad durante las fases secundarias—como la puesta en escena del marco, el desembloque, el muestreo de filtración dúplex y el embotellado final a alta velocidad en el comercio minorista—la instalación de procesamiento principal debe estar estructurada bajo Controles de cuarto limpio Clase D (ISO 8).
El aire de entrada ambiental para esta zona debe pasar por un sistema HVAC especializado equipado con activo. ruedas desecantes de deshumidificación en lugar de sólo serpentines de enfriamiento estándar. Los acondicionadores de aire de enfriamiento estándar condensan agua al enfriar el aire, pero tienen dificultades para reducir la humedad relativa por debajo del 65% en climas tropicales, lo cual no logra resolver completamente los problemas sistémicos desafíos de la apicultura tropical.
A desiccant wheel system, utilizing embedded silica gel matrices, mechanically forces the production facility’s ambient climate down to a strict Humedad relativa ≤ 40% a una cómoda 22℃Esto crea una barrera ambiental poderosa: si la miel se expone temporalmente al aire de la habitación durante el cambio de recipiente, la recolección de muestras o la filtración en línea, el gradiente de presión de vapor ambiental se invierte. El aire seco de la habitación previene cualquier absorción secundaria, proporcionando protección absoluta para su control de humedad postcosecha flujo de trabajo y garantizando la integridad de la exportación desde el tanque hasta el tarro.
Para lograr resultados consistentes y eliminar errores humanos en la planta de producción, los operadores deben seguir estrictamente un protocolo de fabricación estructurado y en múltiples fases:
[Phase 1: Charging & Pre-Heating] ──► [Fase 2: Extracción con vacío profundo] ──► [Phase 3: Cooling & Re-Blending]Para los equipos de ingeniería y los responsables de compras corporativas que elaboran planes de modernización de fábricas, esta matriz detalla las métricas técnicas básicas necesarias para el cumplimiento de exportaciones globales y de élite. control de humedad postcosecha:
| Subsistema de la máquina | Estándar de Especificación de Ingeniería | Propósito Operacional Directo |
| Contacto con Metalurgia | Acero inoxidable SUS316L (pulido a ≤ 0.4 μm Ra) | Elimina la corrosión por picadura de ácidos orgánicos de miel (pH 3.2 a 4.5) |
| Rendimiento del vacío | Capacidad de presión de suma de 0,092 MPa en presión de indicador | Baja el umbral de evaporación del agua a un 38 °C seguro y que protege las enzimas. |
| Dinámica de la Agitación | Mezclador ancla de baja velocidad con raspadores de PTFE con resorte | Previene la caramelización en la capa límite, el seguimiento térmico y asegura un secado uniforme |
| Entrega térmica | Sistema de chaqueta circular de agua caliente a baja presión | Proporciona un intercambio de calor suave y uniforme sin puntos calientes eléctricos de alta temperatura |
| Gestión del Aroma | Cazador Fraccionario de Trampa de Frío con Glicol Sub-Zero | Recupera ésteres aromáticos florales delicados para la autenticidad del producto y un sabor premium |
| Interfaz de Saneamiento | Bucle CIP cableado con esferas de pulverización empotradas de 360° | Garantiza una limpieza rápida, estéril y verificable del sistema sin desglosamiento ambiental |
| Plataforma de Automatización | Pantalla táctil PLC con sensores de registro de datos en tiempo real | Métricas de procesamiento de registros para satisfacer rigurosos rastros de auditoría internacionales y transparencia |
Q: ¿Por qué los ciclos de deshidratación están tomando el doble de tiempo y cómo lo solucionamos?
A: Cause: The liquid ring vacuum pump’s sealing agua or the condenser coolant has become too warm due to tropical ambient heat, degrading the pressure differential. Solution: Inmediatamente vacíe y vuelva a llenar el depósito de la bomba de vacío con agua enfriada y asegúrese de que el circuito de enfriamiento del condensador se mantenga estable por debajo de 10 °C para restaurar una tracción sólida de -0.092 MPa.
Q: ¿Qué causa que la miel se oscurezca inesperadamente durante un ciclo de vacío?
A: Cause: Las capas límites estancadas de miel se adhieren a las paredes internas y se queman, a menudo causadas por una agitación mecánica deficiente. Solution: Inspeccione y reemplace las cuchillas raseras de PTFE con resorte desgastadas, y asegúrese de que el agua de calefacción del casco no supere los 45℃.
Q: ¿Por qué nuestra miel terminada está perdiendo su aroma floral regional?
A: Cause: Los ésteres aromáticos volátiles están pasando por alto un condensador caliente y escapando por el escape de la bomba de vacío. Solution: Baje la trampa de frío de glicol aguas abajo a entre -5℃ y -10℃ para congelar, capturar y posteriormente volver a mezclar estas fracciones de sabor en el lote.
En el mercado global de miel moderno, el éxito comercial se basa en tres pilares inquebrantables: consistencia absoluta, estabilidad confiable en el estante y prueba verificada de pureza biológica. Confiar en métodos tradicionales de manejo al aire libre en entornos tropicales introduce riesgos innecesarios de procesamiento que pueden llevar rápidamente a cosechas arruinadas, pérdidas de cuentas mayoristas y un control inadecuado problemas de miel higroscópica.
Al mover su flujo de trabajo de procesamiento a un sistema cerrado y automatizado Máquina de Deshidratación por Vacío de Miel, you transform environmental humidity from a dangerous risk factor into a completely controlled production variable. Isolating your honey inside a -0.092 MPa “dry capsule” preserves sensitive natural enzymes, prevents fermentation, and allows you to confidently execute precision control de humedad postcosecha.
Finalmente, este enfoque industrial permite a cooperativas, marcas y exportadores superar los métodos tradicionales. desafíos de la apicultura tropical, maximizar sus márgenes de beneficio y ofrecer miel bioactiva y de primera calidad a mercados de alto valor en todo el mundo.


WhatsApp: +8615736768129
Correo electrónico: [email protected]
Dirección: Zhengzhou, Provincia de Henan, China
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Low-Temperature Liquid Extraction & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Concentrador de Cuchara de Vacío a Baja Temperatura SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Extraction Unit
Hot Reflux Vacuum Liquid Extraction & Concentration Unit
Concentrador de vacío de circulación externa de efecto único
Evaporador de vacío de circulación externa de doble efecto Serie SJN
Nos pondremos en contacto contigo dentro de un día hábil. Por favor, estate atento a tu correo electrónico.
Máquina automática de procesamiento y filtración de miel para aspiradoras
Unidad de Extracción y Concentración de Líquidos a Baja Temperatura en Vacío
Equipo de Destilación de Vapor Personalizada y Reflujo de Calor para Aceites Esenciales
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Address: Zhengzhou, provincia de Henan, China


DERECHOS DE AUTOR© 2026 Zhengzhou Panchi Machinery Equipment Co., Ltd. | Política de Privacidad

Nuestro equipo responderá en 24 horas.
¡Gracias! Nos pondremos en contacto contigo en las próximas 24 horas.
Revisa tu bandeja de entrada (y la carpeta de spam) para nuestra respuesta.