
Seleccionar el sistema de reactor adecuado es una decisión crucial para los fabricantes en las industrias de procesamiento químico, producción farmacéutica, fabricación de alimentos, cosméticos y materiales especiales. La elección entre un reactor con recubrimiento vs reactor al vacío afecta directamente la eficiencia de calentamiento, la calidad del producto, la seguridad del proceso y el rendimiento de producción a largo plazo.
Aunque ambos sistemas son ampliamente utilizados para procesos químicos y térmicos controlados, están diseñados para diferentes requisitos de producción. reactor con recubrimiento se centra en el control preciso de la temperatura a través de una chaqueta de calefacción o enfriamiento, mientras que un reactor de vacío Utiliza condiciones de presión reducida para mejorar la evaporación, prevenir la degradación térmica y manejar de manera más efectiva materiales sensibles al calor.
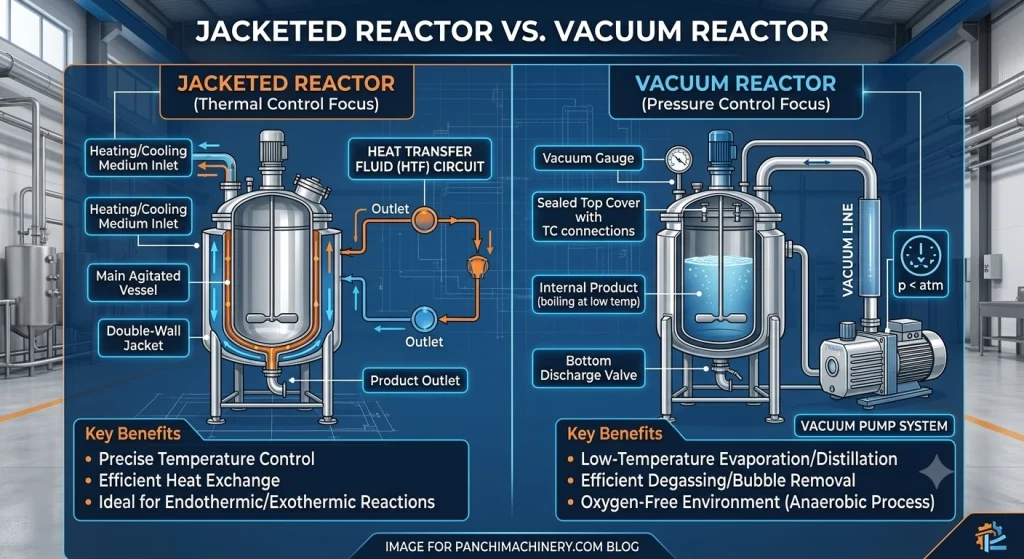
Para los fabricantes que invierten en equipo de reactores químicos, comprender estas diferencias ayuda a evitar una selección inadecuada del equipo y garantiza que el reactor se adapte a los requisitos reales del proceso.
A reactor con recubrimiento Es un tipo de recipiente reactor equipado con una chaqueta externa que rodea el tanque interior. Los medios de calefacción o enfriamiento, como vapor, agua caliente, aceite térmico o agua fría, circulan a través de la chaqueta para regular la temperatura dentro del recipiente.
Este diseño permite a los fabricantes mantener condiciones estables del proceso durante las etapas de calentamiento, enfriamiento, mezclado y reacción. Debido a que el producto no contacta directamente con el medio de calefacción, los sistemas con recubrimiento proporcionan un control de temperatura más seguro y uniforme.
Las aplicaciones típicas incluyen:
La principal ventaja de un reactor revestido de calor es la flexibilidad. Al cambiar el medio de circulación, el mismo reactor puede soportar diferentes requisitos de temperatura, desde mezclas a baja temperatura hasta reacciones a alta temperatura.
Muchas líneas de producción también combinan reactores con un integrado sistema de mezclado para mejorar la transferencia de calor, la uniformidad del material y la eficiencia de la reacción. Enlace interno → Sistema de mezclado
A reactor de vacío está diseñado para operar bajo condiciones de presión reducida. Al eliminar aire o gases del recipiente, el punto de ebullición de los líquidos disminuye, permitiendo a los fabricantes procesar materiales a temperaturas más bajas.
Esto hace que los reactores de vacío sean especialmente valiosos para productos sensibles al calor, donde temperaturas excesivas pueden dañar los ingredientes activos, alterar las propiedades del producto o reducir su calidad final.
Aplicaciones comunes incluyen:
Un reactor de vacío generalmente incluye un recipiente sellado, conexión a una bomba de vacío, sistema de monitoreo de presión y sellos mecánicos especializados para mantener condiciones de vacío estables.
En comparación con los sistemas convencionales, un reactor de vacío proporciona un mayor control sobre la evaporación, la concentración y los entornos de reacción, lo que lo hace adecuado para procesos de fabricación avanzados.
| Característica | reactor revestido | Reactor de vacío |
|---|---|---|
| Función principal | Control de temperatura | Procesamiento a presión reducida |
| Condición de trabajo | Atmósferico o presurizado | Entorno de vacío |
| Método de calefacción | Circulación de chaquetas | Chaqueta, bobina o calefacción directa con control de vacío |
| Ventaja Principal | Calefacción y refrigeración estables | Procesamiento a baja temperatura |
| Mejor para | Reacciones generales y mezcla | Materiales sensibles al calor y procesos de concentración |
| Control de presión | Limitado | Control avanzado de vacío |
| Protección del producto | Gestión de la temperatura | Previene la degradación térmica |
La diferencia clave en la reactor con recubrimiento vs reactor al vacío La comparación es el principal desafío del proceso que cada sistema resuelve.
Si su producción requiere un control preciso de calefacción, refrigeración y mezclado, un reactor con recubrimiento es a menudo la opción preferida. Ofrece una gestión térmica confiable para reacciones químicas estándar, formulaciones y procesos por lotes.
Si su proceso implica materiales sensibles al calor, eliminación de solventes o concentración a baja temperatura, un reactor de vacío puede ofrecer un mejor rendimiento al reducir la temperatura de procesamiento y mejorar la protección del producto.
Para muchas aplicaciones industriales, la mejor solución no es escoger una tecnología sobre otra, sino diseñar una personalizada. equipo de reactores químicos solución que combina control de temperatura, capacidad de vacío y operación automática según las necesidades específicas de producción.
Al seleccionar el equipo de reactor para la producción industrial, es importante comprender las diferencias entre un reactor con recubrimiento vs reactor al vacío es esencial. Aunque ambos sistemas pueden personalizarse con funciones de calefacción, mezcla y automatización, resuelven diferentes desafíos de producción.
Un reactor con camisa está diseñado principalmente para un control térmico preciso, mientras que un reactor de vacío se enfoca en crear un ambiente de baja presión controlada para procesos especializados. Elegir el sistema incorrecto puede llevar a un mayor consumo de energía, una calidad de producto inestable o actualizaciones innecesarias del equipo.
Los siguientes siete factores pueden ayudar a los fabricantes a determinar qué solución de reactor se ajusta mejor a los requisitos de su proceso.
El control de la temperatura es una de las diferencias más importantes entre estos dos sistemas de reactor.
A reactor con recubrimiento Utiliza una chaqueta externa en la que circula medio de calefacción o refrigeración alrededor del vaso. Se puede usar vapor, aceite térmico, agua caliente o agua fría, dependiendo de la temperatura de proceso requerida.
Este diseño proporciona una transferencia de calor estable y un ajuste preciso de la temperatura, lo que lo hace adecuado para reacciones químicas, mezclas, emulsificación y formulaciones farmacéuticas.
Un reactor de vacío también puede incluir un sistema de chaqueta, pero su principal ventaja proviene de la reducción de presión. Bajo condiciones de vacío, los líquidos pueden evaporarse a temperaturas más bajas, lo que ayuda a proteger materiales sensibles al calor.
Para aplicaciones que requieren tanto calefacción precisa como procesamiento a baja temperatura, los fabricantes suelen optar por una solución personalizada. Sistema de reactor industrial que combina el control de temperatura de la chaqueta con la capacidad de vacío.
La mayor diferencia en el reactor con recubrimiento vs reactor al vacío La comparación es la gestión de la presión.
Un reactor jacketed estándar normalmente opera a presión atmosférica o bajo condiciones de presión limitada. Su función principal es controlar la transferencia de calor en lugar de cambiar la presión de operación.
Un reactor de vacío está diseñado con una estructura de recipiente sellado, conexión de vacío, sistema de monitorización de presión y componentes de sellado especializados. Al eliminar el aire o el vapor de solvente del recipiente, el sistema crea un entorno de vacío controlado.
Esta capacidad es especialmente útil para:
Para industrias que requieren un control estricto del proceso, la capacidad de vacío puede mejorar significativamente la eficiencia de la producción y la calidad del producto final.
Diferentes industrias requieren diferentes diseños de reactores.
A reactor con recubrimiento se usa comúnmente para:
Su flexibilidad la hace adecuada para procesos que requieren ciclos repetidos de calentamiento, enfriamiento y mezclado.
A reactor de vacío se prefiere para aplicaciones más especializadas, incluyendo:
Cuando se procesan materiales valiosos o sensibles al calor, la operación en vacío ayuda a mantener las características del producto mientras mejora el rendimiento del proceso.
Mantener una calidad de producto consistente es fundamental en la fabricación moderna.
Un reactor con recubrimiento proporciona un control de temperatura estable, lo que ayuda a mantener condiciones de reacción consistentes. Cuando se combina con un sistema de mezclado avanzado, mejora la uniformidad del material y reduce las variaciones de temperatura en el interior del recipiente.
Un reactor de vacío ofrece una protección adicional al reducir las temperaturas de procesamiento. Esto puede prevenir la oxidación, la degradación térmica y los cambios químicos no deseados.
Para los fabricantes que producen materiales de alto valor, seleccionar el diseño correcto del reactor puede influir directamente en la calidad del producto y la fiabilidad de la producción.
Las consideraciones de seguridad son esenciales al diseñar un sistema reactor industrial.
Los reactores con recubrimiento requieren un control adecuado del medio de calefacción, sensores de temperatura y sistemas de protección contra la presión. El diseño de la recubrimiento también debe cumplir con los requisitos de resistencia mecánica para garantizar una operación confiable.
Los reactores de vacío requieren consideraciones adicionales de ingeniería, incluyendo:
Para aplicaciones farmacéuticas y de alta pureza, los fabricantes también pueden requerir estándares de diseño sanitario como construcción conforme a las GMP, superficies pulidas y sistemas de tuberías higiénicas.
El costo del equipo inicial es solo un factor al evaluar sistemas de reactores.
Un reactor con recubrimiento generalmente tiene una construcción más sencilla y costos de inversión más bajos, lo que lo hace adecuado para muchos procesos de producción estándar.
Un reactor de vacío generalmente requiere componentes adicionales, incluyendo bombas de vacío, sistemas de sellado y equipos de control. Aunque la inversión inicial puede ser mayor, puede ofrecer una mejor eficiencia del proceso para aplicaciones especializadas.
Los fabricantes deberían evaluar:
Un sistema de reactor correctamente seleccionado suele brindar mejores beneficios económicos a largo plazo que elegir el equipo únicamente basado en el precio de compra.
Los requisitos de producción moderna están cambiando constantemente. Muchos fabricantes necesitan equipos que puedan adaptarse a nuevos productos, mayor capacidad o estándares de calidad más estrictos.
Personalizado equipo de reactores químicos la solución puede integrar:
Esta flexibilidad permite a las empresas ampliar las capacidades de producción sin reemplazar todo el sistema de procesamiento.
| Requisito de producción | Solución Recomendada |
|---|---|
| Calefacción y mezcla estándar | reactor revestido |
| Control de temperatura preciso | reactor revestido |
| Múltiples formulaciones | reactor revestido |
| Materiales sensibles al calor | Reactor de vacío |
| Evaporación del solvente | Reactor de vacío |
| Procesamiento a baja temperatura | Reactor de vacío |
| Control avanzado de procesos | Sistema de Reactor Personalizado |
Elegir el reactor adecuado no solo es una decisión técnica, sino también una decisión de inversión que afecta la eficiencia de la producción, la calidad del producto y la expansión futura. Después de comparar la reactor con recubrimiento vs reactor al vacíoLos fabricantes deben evaluar sus requisitos reales del proceso en lugar de seleccionar el equipo únicamente en función del precio o las especificaciones estándar.
La solución de reactor ideal depende de varios factores, incluyendo las características del material, la temperatura de operación, los requisitos de presión, el volumen de producción, el nivel de automatización y las normas de la industria.
Bien diseñado Sistema de reactor industrial debería ofrecer un rendimiento confiable hoy, al mismo tiempo que se mantiene lo suficientemente flexible para apoyar futuros cambios en la producción.
El primer paso en la selección del reactor es comprender las propiedades de los materiales que se están procesando.
Para los productos que requieren calefacción, enfriamiento y mezcla controlados, una configuración con recubrimiento es a menudo la opción preferida. La chaqueta externa proporciona una regulación de temperatura estable y apoya procesos que requieren ciclos repetidos de calefacción y enfriamiento.
Las aplicaciones típicas incluyen:
Para materiales sensibles al calor o procesos que involucran eliminación de solventes, evaporación o prevención de oxidación, el uso de vacío puede ofrecer ventajas significativas. Un entorno de vacío reduce el punto de ebullición de los líquidos, permitiendo el procesamiento a temperaturas más bajas.
Industrias como la farmacéutica, la extracción botánica y los productos químicos finos a menudo se benefician de este tipo de procesamiento controlado.
Cada línea de producción tiene diferentes requisitos. Antes de comprar equipo, los fabricantes deben evaluar:
Determine si el proceso requiere:
Si la gestión térmica precisa es la principal prioridad, un sistema basado en chaquetas puede ofrecer la mejor solución.
Los requisitos de presión son otra consideración importante.
Si el proceso implica secado al vacío, recuperación de solventes o concentración a baja temperatura, la capacidad de vacío se vuelve esencial.
Un sistema bien diseñado debería incluir:
Estas características ayudan a mantener una operación estable y mejorar la consistencia del proceso.
La capacidad de producción también influye en la selección de equipos.
Los fabricantes pequeños y medianos suelen priorizar la flexibilidad porque pueden producir múltiples productos con diferentes formulaciones.
Los fabricantes a gran escala generalmente se enfocan en:
Para estas aplicaciones, una personalizada Sistema de reactor industrial puede ofrecer una mejor escalabilidad que el equipo estándar.
Diferentes industrias tienen diferentes prioridades al seleccionar el equipo de reactor.
| Industria | Características preferidas del reactor | Requisito principal |
|---|---|---|
| Fabricación de productos químicos | Calefacción, mezcla, resistencia a la corrosión | Condiciones estables de reacción |
| Producción farmacéutica | Vacío, diseño GMP, control preciso | Protección del producto |
| Procesamiento de alimentos | Diseño sanitario, control de temperatura | Consistencia de calidad |
| Cosméticos | Mezclado, calefacción, emulsificación | formulación uniforme |
| Extracción Botánica | Concentración por vacío, procesamiento suave | Preservación de compuestos activos |
Este enfoque basado en la aplicación ayuda a los fabricantes a seleccionar equipos de acuerdo con los desafíos reales de producción en lugar de especificaciones generales.
Los modelos estándar de reactores no siempre pueden cumplir con requisitos de producción complejos.
Los fabricantes modernos requieren cada vez más personalización equipo de reactores químicos que integra múltiples funciones en un sistema optimizado.
Las opciones de personalización pueden incluir:
Una solución de reactor personalizada mejora la eficiencia de producción mientras reduce la necesidad de modificaciones adicionales en el equipo en el futuro.
Para empresas que requieren soluciones completas de procesos, integrar reactores con equipos de apoyo como sistemas de mezcla, recipientes de almacenamiento y controles automatizados puede crear un flujo de producción más eficiente.
Seleccionando entre un reactor con recubrimiento vs reactor al vacío depende de tu producto, condiciones del proceso y objetivos de producción.
Un reactor con recubrimiento puede ser la opción ideal para los fabricantes que necesitan un rendimiento confiable en calefacción, enfriamiento y mezcla. Un reactor de vacío puede ofrecer ventajas mayores para materiales sensibles al calor, el procesamiento de solventes y aplicaciones avanzadas que requieren condiciones de presión controladas.
Panchi ofrece soluciones personalizadas de reactores para las industrias de procesamiento químico, farmacéutico, alimentario, cosmético y botánico. Nuestro equipo de ingeniería evalúa cada proyecto en función de las características del material, la capacidad de producción y los requisitos del proceso para recomendar la configuración más adecuada.
Ya sea que necesites un recipiente de reacción estándar o uno completamente personalizado equipo de reactores químicos solución, elegir el sistema adecuado desde el principio puede mejorar la eficiencia, reducir los costos operativos y apoyar el crecimiento a largo plazo de la producción.
A: La diferencia principal entre un reactor con recubrimiento vs reactor al vacío es su función principal de procesamiento. Un reactor con recubrimiento utiliza una chaqueta externa para controlar el calentamiento y el enfriamiento, lo que lo hace adecuado para procesos que requieren una gestión estable de la temperatura. Un reactor de vacío funciona bajo presión reducida para disminuir las temperaturas de procesamiento, haciéndolo ideal para materiales sensibles al calor, eliminación de solventes y procesos químicos especializados. La elección correcta depende de las características del producto, las condiciones de operación y los objetivos de producción.
A: A reactor con recubrimiento es una opción adecuada cuando su proceso requiere un control preciso de calefacción, refrigeración y mezclado. Se utiliza comúnmente en la fabricación química, formulación farmacéutica, procesamiento de alimentos, cosméticos y otras industrias donde la regulación de temperatura estable es esencial. Los fabricantes deben considerar un sistema con camisa cuando procesan materiales que no requieren condiciones de vacío pero necesitan un control térmico confiable, operación flexible e integración sencilla con sistemas de mezcla automatizados.
A: A reactor de vacío se utiliza ampliamente en industrias que requieren procesos a bajas temperaturas y condiciones de presión controladas. Las aplicaciones comunes incluyen la producción farmacéutica, la extracción botánica, productos químicos finos, procesamiento de aceites esenciales y recuperación de solventes. Al reducir el punto de ebullición de los líquidos, el procesamiento en vacío ayuda a proteger los compuestos sensibles al calor y a mejorar la calidad del producto. Muchos fabricantes optan por el procesamiento habilitado por vacío equipo de reactores químicos cuando los métodos tradicionales de calefacción pueden afectar las propiedades del producto final.
A: Seleccionando lo correcto Sistema de reactor industrial requiere evaluar varios factores, incluyendo propiedades del material, requisitos de temperatura, condiciones de presión, capacidad de producción, necesidades de automatización y normas de la industria. Los fabricantes deben comparar diferentes configuraciones de reactores basándose en la eficiencia operativa a largo plazo en lugar del costo inicial del equipo únicamente. Trabajar con un proveedor experimentado ayuda a garantizar la selección adecuada equipo de reactores químicos cumple con los requisitos de su proceso y proporciona un rendimiento confiable a lo largo del ciclo de vida del equipo.
A: Sí. Muchos sistemas de reactores personalizados pueden combinar calefacción o enfriamiento de la chaqueta con operación en vacío para apoyar requisitos de procesamiento más avanzados. Un reactor con control de temperatura y capacidad de vacío permite a los fabricantes calentar, enfriar, mezclar y procesar materiales bajo condiciones de presión controladas. Esta combinación se usa con frecuencia en aplicaciones farmacéuticas, químicas y botánicas donde mantener la calidad del producto y prevenir la degradación térmica son importantes.


WhatsApp: +8615736768129
Correo electrónico: [email protected]
Dirección: Zhengzhou, Provincia de Henan, China
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Low-Temperature Liquid Extraction & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Concentrador de Cuchara de Vacío a Baja Temperatura SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Extraction Unit
Hot Reflux Vacuum Liquid Extraction & Concentration Unit
Concentrador de vacío de circulación externa de efecto único
Evaporador de vacío de circulación externa de doble efecto Serie SJN
Nos pondremos en contacto contigo dentro de un día hábil. Por favor, estate atento a tu correo electrónico.
Máquina automática de procesamiento y filtración de miel para aspiradoras
Unidad de Extracción y Concentración de Líquidos a Baja Temperatura en Vacío
Equipo de Destilación de Vapor Personalizada y Reflujo de Calor para Aceites Esenciales
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Address: Zhengzhou, provincia de Henan, China


DERECHOS DE AUTOR© 2026 Zhengzhou Panchi Machinery Equipment Co., Ltd. | Política de Privacidad

Nuestro equipo responderá en 24 horas.
¡Gracias! Nos pondremos en contacto contigo en las próximas 24 horas.
Revisa tu bandeja de entrada (y la carpeta de spam) para nuestra respuesta.