
La fabricación farmacéutica requiere un control extremadamente preciso en cada etapa de la producción. Ya sea produciendo ingredientes farmacéuticos activos (APIs), intermediarios o formulaciones especializadas, los fabricantes deben mantener condiciones de reacción consistentes para lograr una calidad de producto confiable.
Sin embargo, los sistemas de reacción tradicionales a menudo enfrentan desafíos como mezclado desigual, control de temperatura inestable, dificultades en el manejo de solventes y flexibilidad limitada en el proceso.
Un moderno reactor de vacío farmacéutico Proporciona un entorno controlado que ayuda a los fabricantes a superar estos desafíos al combinar tecnología de vacío, agitación eficiente y gestión precisa de la temperatura.
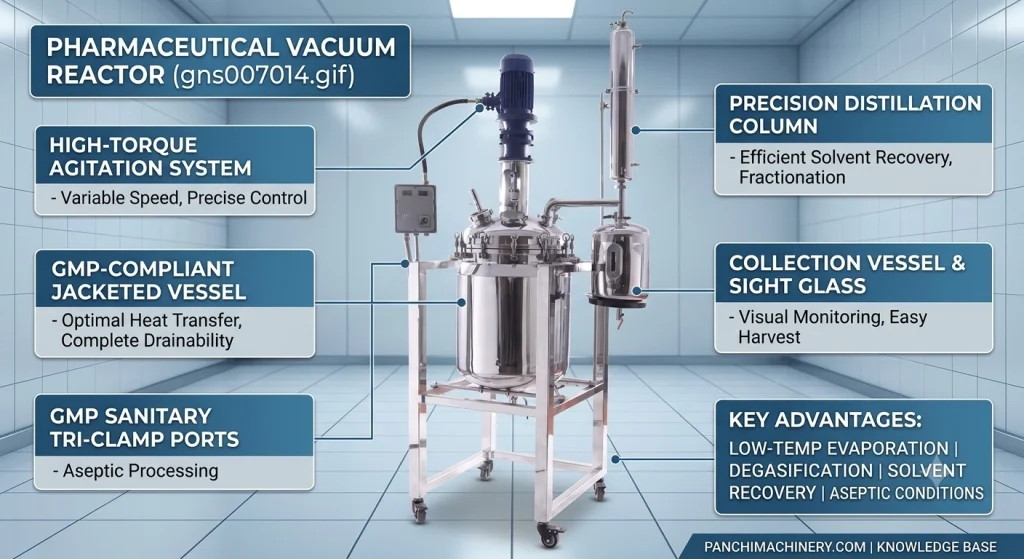
A diferencia de los reactores atmosféricos convencionales, los reactores de vacío operan bajo condiciones de presión reducida. Esto permite a los fabricantes procesar materiales farmacéuticos sensibles al calor a temperaturas más bajas, al tiempo que mejora la evaporación, la eficiencia de la reacción y la protección del producto.
Para las compañías farmacéuticas, seleccionar el sistema de reactor adecuado no solo se trata de la capacidad del recipiente. También implica evaluar:
Estos factores influyen directamente en la eficiencia de la producción, la consistencia del producto y el cumplimiento de las normas de fabricación farmacéutica.
A reactor de vacío farmacéutico es un recipiente de procesamiento especializado diseñado para reacciones farmacéuticas bajo condiciones de vacío controladas.
Integra varias funciones, incluyendo:
La principal diferencia entre un reactor de vacío y un reactor estándar atmosférico es la presión de operación dentro del recipiente.
Al crear un ambiente de vacío, el sistema puede reducir el punto de ebullición de los líquidos y mejorar la eliminación de solventes o humedad a temperaturas más bajas.
Esto es especialmente valioso para aplicaciones farmacéuticas donde el calor excesivo puede dañar compuestos sensibles.
Un sistema típico de reactor de vacío farmacéutico incluye:
La configuración del equipo puede ser personalizada según:
Para los fabricantes de productos farmacéuticos, un reactor diseñado adecuadamente proporciona un mejor control del proceso y ayuda a mantener una calidad de producción consistente.
La tecnología de vacío juega un papel importante en el procesamiento farmacéutico porque muchos materiales farmacéuticos son sensibles a la temperatura, la oxidación y la humedad.
Un entorno de vacío controlado ofrece varias ventajas en el proceso.
bajo condiciones de vacío, los líquidos pueden evaporarse a temperaturas más bajas en comparación con la presión atmosférica.
Esto ayuda a los fabricantes:
Para aplicaciones que involucran compuestos farmacéuticos valiosos, mantener un entorno de temperatura baja y estable puede afectar significativamente el rendimiento del producto.
Muchas reacciones farmacéuticas involucran solventes que deben ser eliminados después del proceso.
Un entorno de vacío mejora la eficiencia de la evaporación del disolvente mientras reduce la temperatura de procesamiento necesaria.
Esto puede ayudar a los fabricantes a lograr:
Algunos materiales farmacéuticos pueden reaccionar con el oxígeno durante el procesamiento.
La operación al vacío reduce la exposición al oxígeno dentro del reactor, ayudando a proteger compuestos sensibles y mejorar la estabilidad del proceso.
La mezcla es una de las funciones más críticas de un reactor farmacéutico.
Un proceso farmacéutico a menudo requiere una distribución precisa de:
Una mala mezcla puede llevar a:
Bien diseñado reactor de vacío farmacéutico utiliza un sistema de agitación apropiado para lograr una mezcla uniforme en todo el recipiente.
El diseño del agitador depende de factores como:
Por ejemplo, los líquidos de baja viscosidad pueden requerir mezclado a alta velocidad, mientras que los materiales farmacéuticos de alta viscosidad pueden necesitar un par más fuerte y diseños especializados de hélices.
Al combinar la operación en vacío con un rendimiento de mezcla optimizado, los fabricantes pueden crear condiciones de reacción más estables y eficientes.
El rendimiento de una reacción farmacéutica no solo depende del propio recipiente del reactor, sino también de cómo el sistema controla de manera eficiente la mezcla, las condiciones de reacción y la transferencia de calor.
En la producción farmacéutica, incluso pequeñas variaciones en las condiciones del proceso pueden afectar:
Bien diseñado reactor de vacío farmacéutico combina agitación mecánica, control preciso de la temperatura y regulación de vacío para crear un entorno de procesamiento estable.
Estas funciones trabajan juntas para mejorar el rendimiento de la reacción y apoyar una fabricación farmacéutica confiable.
La mezcla es una de las funciones más importantes del equipo dereactores farmacéuticos.
Durante la producción farmacéutica, diferentes materiales deben distribuirse de manera uniforme en todo el recipiente. Esto incluye:
Una mezcla insuficiente puede causar:
Por lo tanto, el diseño del agitador debe coincidir con las características específicas de los materiales procesados.
Diferentes aplicaciones farmacéuticas requieren diferentes soluciones de mezcla.
Los diseños comunes de agitadores incluyen:
Los agitadores de paleta son adecuados para aplicaciones de mezcla suave donde es importante mantener la estructura del producto.
Se utilizan comúnmente para:
Los agitadores de anclaje se eligen con frecuencia para materiales farmacéuticos de alta viscocidad.
Su gran área de contacto ayuda:
Esto los hace adecuados para productos que requieren una distribución de temperatura constante.
Algunas formulaciones farmacéuticas requieren fuerzas de mezcla más intensas.
Los sistemas de alta cizalla pueden mejorar:
La solución de agitación correcta depende de:
Personalizado Equipo de reactores farmacéuticos la configuración ayuda a los fabricantes a lograr mejores resultados en el proceso.
Una ventaja importante de un sistema de reactor de vacío es la capacidad de controlar las condiciones de la reacción de manera más precisa.
La operación del vacío puede influir en:
Para aplicaciones farmacéuticas, controlar estos factores ayuda a los fabricantes a mantener resultados de producción replicables.
Muchas reacciones farmacéuticas involucran disolventes orgánicos que requieren un manejo cuidadoso.
Un entorno de vacío ayuda a reducir las temperaturas de evaporación, permitiendo a los fabricantes eliminar los disolventes de manera más eficiente.
Los beneficios incluyen:
Esto es especialmente útil para reacciones que involucran compuestos sensibles a la temperatura.
Algunos ingredientes farmacéuticos se degradan cuando se exponen a:
El proceso en vacío ayuda a crear un entorno de reacción más suave.
Al reducir el riesgo de oxidación y controlar las condiciones de evaporación, los fabricantes pueden mejorar la estabilidad del producto.
El control preciso de la temperatura es esencial para las reacciones farmacéuticas.
Una reacción que funciona demasiado caliente o demasiado fría puede resultar en:
Un moderno reactor de vacío farmacéutico usualmente integra un sistema de calefacción y enfriamiento con recubrimiento de revestimiento
La chaqueta que rodea la carcasa del reactor permite la transferencia de calor entre el material del proceso y el medio externo de calefacción o enfriamiento.
Las opciones comunes incluyen:
Este diseño proporciona una distribución de temperatura más uniforme en comparación con los métodos de calefacción directa.
La producción farmacéutica requiere un monitoreo preciso de los parámetros operativos.
Los factores de control importantes incluyen:
Los sistemas de automatización pueden ayudar a los operadores a mantener condiciones consistentes durante cada lote.
Para la fabricación orientada a GMP, el monitoreo y control avanzado mejoran la confiabilidad del proceso y la documentación.
La selección de materiales es otro factor clave al elegir un recipiente reactor farmacéutico.
La mayoría de las aplicaciones farmacéuticas requieren construcción en acero inoxidable debido a:
Materiales comunes incluyen:
Para aplicaciones farmacéuticas más estrictas, un Reactor de vaso GMP puede requerir consideraciones de diseño adicionales, incluyendo:
Estas características ayudan a reducir los riesgos de contaminación y a respaldar los estándares de producción farmacéutica.
Un sistema de reactor al vacío debidamente configurado proporciona a los fabricantes un mejor control sobre la mezcla, las condiciones de reacción y la gestión de la temperatura. La próxima sección explorará las principales aplicaciones de los reactores farmacéuticos al vacío, incluyendo la síntesis de API, el procesamiento de solventes, la emulsificación y otros procesos farmacéuticos industriales.
A reactor de vacío farmacéutico se utiliza en una amplia gama de procesos de producción farmacéutica donde se requiere un control preciso de la reacción, mezcla uniforme y gestión estable de la temperatura.
En comparación con los vasos de reacción convencionales, los sistemas de reactores al vacío ofrecen una mayor flexibilidad para manejar materiales sensibles, reducir el contenido de solventes y mejorar la consistencia del proceso.
La aplicación actual depende de:
Para los fabricantes de productos farmacéuticos, seleccionar la configuración adecuada del reactor ayuda a mejorar la eficiencia de la producción mientras se mantiene la calidad del producto.
Una de las aplicaciones más importantes de un reactor de vacío farmacéutico síntesis del principio activo farmacéutico (API).
Durante la fabricación de API, las reacciones químicas a menudo requieren un control estricto de:
Un entorno de vacío proporciona un control adicional al permitir a los fabricantes procesar materiales bajo presión reducida.
Esto puede mejorar:
Para reacciones farmacéuticas complejas, la mezcla uniforme es especialmente importante porque una distribución desigual del material puede dar lugar a reacciones incompletas o propiedades del producto inconsistentes.
Un reactor debidamente diseñado con una agitación adecuada asegura que los reactantes estén distribuidos de manera uniforme en todo el recipiente.
Muchos procesos de producción farmacéutica involucran solventes que deben ser eliminados después de la reacción o extracción.
A sistema de reactor de vacío puede mejorar la eliminación del disolvente al reducir la temperatura de ebullición de los líquidos.
Esto proporciona varias ventajas:
Esto es particularmente útil al procesar compuestos farmacéuticos sensibles al calor.
En comparación con la evaporación atmosférica, la operación en vacío permite a los fabricantes eliminar disolventes en condiciones más suaves mientras mantienen la estabilidad del producto.
En algunas líneas de producción, el reactor puede integrarse con:
Esto crea un flujo de trabajo de procesamiento más eficiente y controlado.
Las formulaciones farmacéuticas a menudo requieren una mezcla precisa de múltiples componentes.
Ejemplos incluyen:
En estas aplicaciones, el reactor debe proporcionar:
Un sistema de agitación personalizado ayuda a lograr el rendimiento de mezcla requerido.
Dependiendo de la formulación, los fabricantes pueden seleccionar:
Para materiales farmacéuticos de alta viscosidad, los diseños tipo anclaje pueden mejorar la circulación y reducir la acumulación de material en las paredes del recipiente.
Para formulaciones que requieren dispersión de partículas o formación de emulsiones, los sistemas de mezcla de alta cizalladura pueden ofrecer mejores resultados.
La fabricación farmacéutica requiere un control estricto de los riesgos de contaminación.
A Reactor de vaso GMP debería estar diseñado para apoyar un procesamiento higiénico y una limpieza fácil.
Las características importantes del diseño incluyen:
El acero inoxidable se utiliza ampliamente porque proporciona:
Para aplicaciones farmacéuticas exigentes, a menudo se selecciona el acero inoxidable SUS316L debido a su mayor resistencia a la corrosión química.
Bien diseñado tanque de reactor de acero inoxidable Apoya condiciones de producción más limpia y ayuda a los fabricantes a cumplir con requisitos de calidad estrictos.
Seleccionar el equipo adecuado requiere evaluar tanto los requisitos de producción como las condiciones del proceso.
El tamaño del reactor debe coincidir:
Elegir la capacidad adecuada ayuda a evitar inversiones innecesarias mientras se asegura una flexibilidad de producción suficiente.
Diferentes procesos farmacéuticos pueden involucrar:
El material del reactor debe ofrecer una resistencia química adecuada.
Las opciones comunes incluyen:
El sistema de mezcla debe coincidir con las características de los materiales.
Consider:
La selección incorrecta del agitador puede conducir a un rendimiento deficiente de la mezcla y a ciclos de procesamiento más largos.
La producción farmacéutica moderna requiere cada vez más una supervisión precisa y una operación repetible.
Una completa Equipo de reactores farmacéuticos la solución puede incluir:
Estas funciones ayudan a mejorar la consistencia de la producción y reducir la carga de trabajo del operador.
| Factor de Selección | Por qué importa |
|---|---|
| Material del reactor | Determina la resistencia a la corrosión y la sanidad |
| Capacidad de aspirado | Soporta procesamiento a baja temperatura |
| Diseño de Agitación | Garantiza una mezcla uniforme |
| Control de Temperatura | Mantiene condiciones de reacción estables |
| Nivel de automatización | Mejora la repetibilidad y la eficiencia |
Un sistema de reactor cuidadosamente seleccionado permite a los fabricantes farmacéuticos lograr un mejor control del proceso y resultados de producción más confiables.
La siguiente sección presentará la personalización de PCM. reactor de vacío farmacéutico soluciones y explica cómo los fabricantes pueden configurar sistemas de reactores según sus necesidades específicas de producción.
Elegir el sistema de reactor adecuado es una decisión crucial para los fabricantes farmacéuticos porque el rendimiento del equipo afecta directamente la calidad del producto, la eficiencia de la producción y la confiabilidad del proceso.
PCM ofrece soluciones personalizadas reactor de vacío farmacéutico soluciones diseñadas para diferentes requisitos de producción farmacéutica, química y de laboratorio. En lugar de usar una configuración estándar para cada aplicación, PCM diseña el sistema reactor de acuerdo a:
Una solución de reactor personalizada ayuda a los fabricantes a lograr una operación más estable y un mejor control durante todo el proceso de producción.
Los sistemas de reactores farmacéuticos PCM pueden configurarse con diferentes opciones para satisfacer necesidades específicas de fabricación.
Las aplicaciones farmacéuticas requieren equipos que puedan resistir la exposición a productos químicos mientras mantienen un rendimiento higiénico.
Los reactores PCM pueden ser fabricados con:
Estos materiales proporcionan:
Para aplicaciones farmacéuticas estrictas, un diseño adecuado tanque de reactor de acero inoxidable ayuda a apoyar condiciones de procesamiento más limpias y seguras.
Diferentes materiales farmacéuticos requieren soluciones de mezcla y calentamiento diferentes.
Los sistemas de reactores PCM pueden estar equipados con personalizados:
Estas configuraciones ayudan a los fabricantes a lograr:
Al combinar agitación precisa con operación de vacío, unährige sistema de reactor de vacío ofrece un mejor control para procesos farmacéuticos complejos.
La producción farmacéutica requiere una atención estricta a la higiene y a la prevención de la contaminación.
Correctamente diseñado Reactor de vaso GMP debería considerar:
PCM se centra en detalles prácticos de ingeniería para ayudar a los fabricantes a construir sistemas de producción farmacéutica confiables y fáciles de mantener.
Un alto rendimiento reactor de vacío farmacéutico es más que un recipiente de reacción. Es una solución de procesamiento completa que combina:
Para los fabricantes de productos farmacéuticos, seleccionar la configuración de equipo adecuada puede mejorar la consistencia de la producción, reducir los riesgos en el procesamiento y apoyar los objetivos de fabricación a largo plazo.
PCM ofrece soluciones personalizadas de reactores para aplicaciones que incluyen:
Póngase en contacto con PCM para discutir sus requisitos de reactor farmacéutico y recibir una solución diseñada según su proceso de producción.
A: A reactor de vacío farmacéutico se utiliza para reacciones farmacéuticas controladas, mezclas, eliminación de solventes y procesos sensibles a la temperatura. Ayuda a los fabricantes a mejorar la estabilidad de las reacciones y la consistencia del producto.
A: La tecnología de vacío reduce el punto de ebullición de los líquidos, permitiendo a los fabricantes procesar materiales a temperaturas más bajas. Esto ayuda a proteger compuestos sensibles y mejorar la eficiencia de la eliminación de solventes.
A: Los reactores farmacéuticos suelen fabricarse con acero inoxidable, especialmente SUS304 y SUS316L. Estos materiales ofrecen resistencia a la corrosión, durabilidad y un rendimiento higiénico.
A: La selección depende de la capacidad de producción, las características del material, los requisitos de mezcla, las necesidades de control de temperatura y las normas sanitarias. Un producto personalizado Equipo de reactores farmacéuticos la solución garantiza un mejor rendimiento del proceso.


WhatsApp: +8615736768129
Correo electrónico: [email protected]
Dirección: Zhengzhou, Provincia de Henan, China
Automatic Vacuum Honey Processing & Filtering Machine
Vacuum Low-Temperatura Liquid Extraction & Concentration Unit
Custom Steam Distillation & Heat Reflux Essential Oil Equipment
Concentrador de Cuchara de Vacío a Baja Temperatura SS304/316L
QN Spherical Vacuum Concentrator & Alcohol Recovery Unit
Multi-function Stainless Steel Vacuum Distillation & Extraction Unit
Hot Reflux Vacuum Liquid Extraction & Concentration Unit
Concentrador de vacío de circulación externa de efecto único
Evaporador de vacío de circulación externa de doble efecto Serie SJN
Nos pondremos en contacto contigo dentro de un día hábil. Por favor, estate atento a tu correo electrónico.
Máquina automática de procesamiento y filtración de miel para aspiradoras
Unidad de Extracción y Concentración de Líquidos a Baja Temperatura en Vacío
Equipo de Destilación de Vapor Personalizada y Reflujo de Calor para Aceites Esenciales
WhatsApp: +8615736768129
Correo electrónico: [email protected]
Address: Zhengzhou, provincia de Henan, China


DERECHOS DE AUTOR© 2026 Zhengzhou Panchi Machinery Equipment Co., Ltd. | Política de Privacidad

Nuestro equipo responderá en 24 horas.
¡Gracias! Nos pondremos en contacto contigo en las próximas 24 horas.
Revisa tu bandeja de entrada (y la carpeta de spam) para nuestra respuesta.